Hogar

blog

blog

  • Desgaste anormal de la hoja en el corte de acero al silicio: ¿es un problema de dureza o un problema de recubrimiento?
    Aug 11, 2026
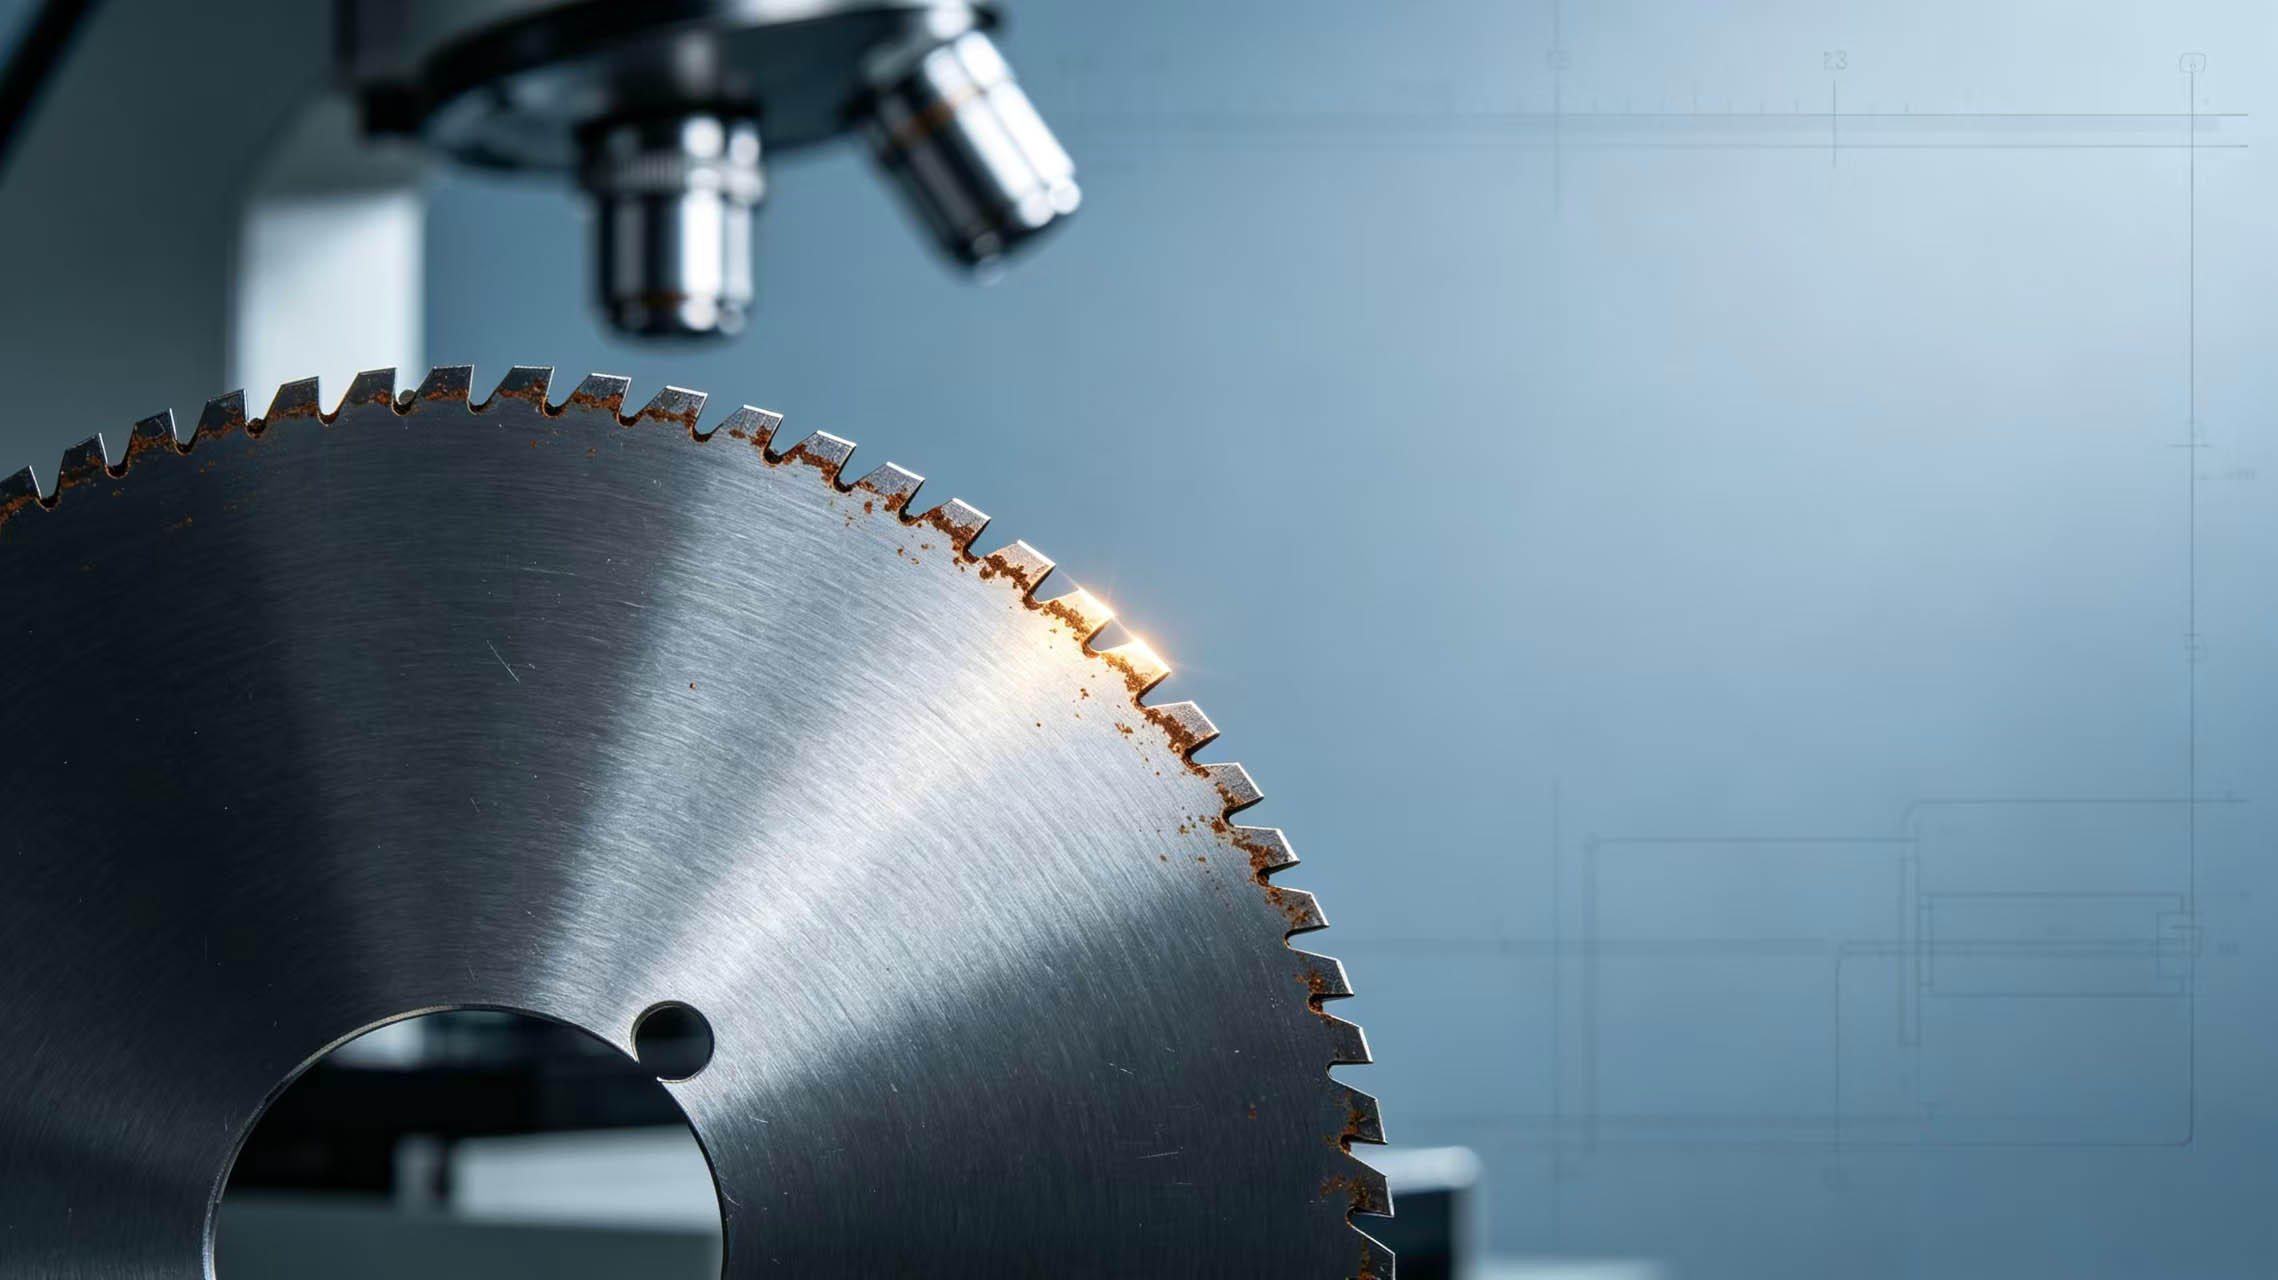
    En las operaciones de corte de flejes de acero al silicio, el desgaste anormal de las cuchillas es un problema persistente que afecta a muchos usuarios. El desgaste excesivo del filo provoca paradas frecuentes para el cambio de cuchillas, lo que repercute en la eficiencia de la producción y aumenta directamente los costes de utillaje. Ante este desgaste, muchos usuarios piensan instintivamente que la dureza es insuficiente, pero incluso después de cambiar a cuchillas de mayor dureza, el desgaste persiste. Otros sospechan del recubrimiento, pero probar diferentes recubrimientos tampoco muestra ninguna mejora. Mingbai Mechanical Tool Technology Co., Ltd., combinando las características del material utilizado en el corte de acero al silicio con años de experiencia en el sector, analiza sistemáticamente si la causa principal del desgaste anormal reside en la dureza o en el recubrimiento. 1. Acero al silicio: el "abrasivo natural" de la hoja. El acero al silicio (acero eléctrico) suele contener entre un 0,5 % y un 4,5 % de silicio, que existe en forma de soluciones sólidas y siliciuros. Estas partículas duras generan un desgaste abrasivo severo en el filo durante el corte, con una abrasividad mucho mayor que la del acero común con bajo contenido de carbono. Al mismo tiempo, el acero al silicio es duro y quebradizo, lo que exige que el filo resista tanto el corte abrasivo como las cargas de impacto durante el corte, lo que supone un doble desafío de dureza y tenacidad para la hoja.  2. Dureza insuficiente: Desgaste rápido, el filo se redondea rápidamente. Cuando la dureza de la hoja es menor que las fases duras del acero al silicio, el filo se "corta" por partículas de siliciuro durante el corte, lo que se manifiesta como: · Redondeo rápido de los bordes (zona de desgaste en forma de arco vista al microscopio)· Aumento gradual de las rebabas en el borde de corte• Intervalos de cambio de cuchillas significativamente más cortos Los datos de las pruebas demuestran que, al cortar el mismo acero al silicio, una hoja con una dureza HRC58 tiene una vida útil de tan solo el 50 % al 60 % de una hoja con una dureza HRC62. Por lo tanto, aumentar la dureza de la hoja es una forma directa de prolongar su vida útil. Sin embargo, una mayor dureza no siempre es mejor. Cuando la dureza supera los 64 HRC, la tenacidad de la hoja disminuye drásticamente, lo que la hace propensa a astillarse bajo el impacto frágil del acero al silicio, acortando así su vida útil. 3. Recubrimiento insuficiente: Mayor fricción, la adherencia acelera el desgaste. A menudo se subestima el papel del recubrimiento en el corte de acero al silicio. Durante el corte de acero al silicio, se produce una intensa fricción entre el filo de corte y el material, con temperaturas localizadas que alcanzan los 400-600 °C. Cuando no hay recubrimiento o el rendimiento del recubrimiento es insuficiente: • El sustrato de la hoja se ablanda a altas temperaturas, acelerando el desgaste.· El silicio del acero al silicio se adhiere a la superficie de la hoja, creando un efecto de "soldadura en frío".· El material adherido se desprende y arrastra consigo el material del borde, empeorando el desgaste. Los recubrimientos PVD de alta calidad (como TiAlN y AlCrN) forman una capa protectora de baja fricción y resistente a altas temperaturas en la superficie del borde, lo que reduce significativamente el desgaste abrasivo y adhesivo.  4. Dureza vs. Recubrimiento: ¿Cómo determinar la causa principal? Cuchillas de acero al silicio resistentes al desgasteSi el filo presenta un redondeo uniforme con rebabas que aumentan gradualmente y sin astillamiento ni adherencia, la causa principal es la dureza insuficiente, y se debe priorizar la mejora de la dureza de la hoja. Si el borde presenta pequeños desconchones con un patrón de descamación, esto indica una dureza excesiva que conlleva una tenacidad insuficiente, por lo que se debe reducir la dureza adecuadamente o optimizar el tratamiento térmico. Si la superficie del borde presenta material adherido evidente (acumulación de material en el borde) o desgaste en forma de surco, esto indica un recubrimiento insuficiente o una selección incorrecta del recubrimiento, por lo que se debe agregar recubrimiento o cambiar el tipo de recubrimiento. Si la superficie del borde presenta marcas de descamación con líneas de lijado expuestas, esto indica una mala adherencia del recubrimiento o descamación del mismo, por lo que se debe optimizar el proceso de recubrimiento o cambiar la solución de recubrimiento. Si aparecen varios patrones de desgaste combinados, es necesario optimizar tanto la dureza como el recubrimiento, lo que requiere un ajuste sistemático de las combinaciones de material y recubrimiento.  5. Solución de combinación óptima para cuchillas de corte de acero al silicio Mingbai Technology recomienda la siguiente combinación: cuchillas de acero rápido en polvo (como ASP2053, ASP2060) pueden alcanzar una dureza HRC64-67 con carburos finos y uniformes, combinando alta dureza y buena tenacidad, adecuados para el corte longitudinal de acero al silicio. Cuchillas de carburo de grano ultrafino Con una dureza HRA90-93, ofrecen una excelente resistencia al desgaste, lo que los hace adecuados para escenarios de corte a alta velocidad. Para la selección del recubrimiento, cuchillas recubiertas de TiAlN Soporta temperaturas de hasta 800 °C con alta dureza, lo que lo hace adecuado para el corte longitudinal a velocidad media-alta; cuchillas recubiertas de AlCrN Resiste temperaturas de hasta 1000 °C y presenta un mejor rendimiento antiadherente que el TiAlN, siendo adecuado para condiciones de alta carga. El espesor del recubrimiento debe controlarse entre 2 y 4 μm; un espesor excesivo afecta la nitidez de los bordes. Para el tratamiento de los bordes, se recomienda la micropasivación con un radio de borde R=0,005-0,010 mm para eliminar los defectos microscópicos y evitar el astillamiento. 6. Investigación adicional sobre problemas de recubrimiento En ocasiones, la dureza de la hoja cumple con el estándar y el recubrimiento es de TiAlN, pero el desgaste sigue siendo severo. En tales casos, se debe investigar lo siguiente: • Adherencia insuficiente del recubrimiento, desprendimiento durante el corte.• Espesor de recubrimiento irregular, localmente demasiado delgado, lo que provoca la pérdida del efecto protector.• Tratamiento de pre-recubrimiento inadecuado, superficie del borde no limpiada adecuadamente que afecta la adherencia.• Desajuste en la selección del recubrimiento con las condiciones de trabajo, como por ejemplo, utilizar un recubrimiento de alta dureza pero de tenacidad insuficiente para un corte pesado a baja velocidad. 7. Servicios de diagnóstico de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. ofrece Diagnóstico del desgaste de las hojas de acero al silicio servicios: • Análisis microscópico de la morfología del desgaste de los bordes (redondeo/desconchado/adhesión/desprendimiento).• Pruebas de dureza para confirmar el cumplimiento• Pruebas de adhesión y espesor del recubrimiento• Informe de diagnóstico completo y recomendaciones de optimización  Conclusión En el corte de acero al silicio, el desgaste anormal de la cuchilla suele estar relacionado con problemas de dureza y recubrimiento. Una dureza insuficiente provoca un redondeo rápido; un recubrimiento insuficiente causa adherencia y descamación. Mediante el análisis sistemático de la morfología del desgaste, se puede identificar con precisión la causa principal e implementar medidas de optimización específicas. Mingbai Technology está preparada para ayudarle a superar los desafíos del desgaste en el corte de acero al silicio con un diagnóstico profesional y soluciones personalizadas. Módulo de preguntas frecuentes: P1: ¿Qué dureza es la más adecuada para las cuchillas de corte de acero al silicio?A: La dureza recomendada es de HRC62-64. Por debajo de HRC62, el desgaste es rápido; por encima de HRC64, la tenacidad es insuficiente y se produce astillamiento. El acero rápido en polvo (ASP2053/ASP2060) ofrece el mejor rendimiento general en este rango de dureza. P2: ¿Cuál es la diferencia entre los recubrimientos de TiAlN y AlCrN, y cómo elegir el adecuado?A: El TiAlN soporta 800 °C, lo que lo hace adecuado para el corte a velocidad media-alta. El AlCrN soporta 1000 °C y ofrece una mejor resistencia a la adherencia, siendo adecuado para condiciones de alta carga o acero al silicio con un contenido de silicio superior al 3 %. Para condiciones convencionales, el TiAlN es suficiente; para condiciones extremas, se recomienda el AlCrN. P3: ¿Por qué el desgaste sigue siendo rápido incluso después de cambiar a cuchillas de mayor dureza?A: Existen tres posibles causas: un recubrimiento insuficiente que provoca el ablandamiento del sustrato a altas temperaturas; una mala adherencia del recubrimiento que causa el desprendimiento durante el cizallamiento; o un tratamiento inadecuado de los bordes que deja defectos microscópicos. Se recomienda un análisis de la morfología del desgaste para identificar con precisión la causa. P4: ¿Se pueden reafilar repetidamente las cuchillas recubiertas? ¿El recubrimiento sigue siendo efectivo después de reafilarlas?Sí, se pueden reafilar. Sin embargo, el recubrimiento del filo se elimina tras el reafilado, dejando al descubierto el sustrato. Se recomienda volver a recubrir la hoja después del reafilado o utilizar una solución que permita múltiples recubrimientos. Mingbai Technology ofrece un servicio integral de reafilado y recubrimiento. P5: ¿Con qué frecuencia se deben reemplazar las cuchillas de corte de acero al silicio?R: No existe un estándar universal; depende del contenido de silicio, la velocidad de corte, la precisión del equipo y otros factores. Se recomienda utilizar el método de altura de rebaba: programe el reafilado cuando las rebabas superen los 0,05 mm y reemplácelas por cuchillas nuevas cuando superen los 0,10 mm. Registre periódicamente los intervalos de cambio de cuchillas para establecer sus propios estándares de vida útil.Sitio web: www.mingbaiblade.com
  • La hoja se atasca gravemente al cortar materiales blandos como el cobre y el aluminio: ¿qué aleación de hoja es la más adecuada?
    Aug 10, 2026
    En el corte de materiales blandos como tiras de cobre, tiras de aluminio, láminas de cobre y láminas de aluminio, la adherencia de la cuchilla es uno de los problemas más frustrantes para los operarios. El material que se adhiere al filo de corte forma un reborde acumulado (BUE, por sus siglas en inglés), que en el mejor de los casos provoca rebabas y arañazos en la superficie, y en el peor, astillamiento, rotura de la tira y frecuentes tiempos de inactividad para la limpieza. Muchos operarios intentan ajustar la velocidad o aumentar la refrigeración, pero con escaso éxito; la causa principal suele residir en una incompatibilidad entre el grado del material de la cuchilla y las características del material blando. Mingbai Mechanical Tool Technology Co., Ltd., combinando la ciencia de los materiales con la experiencia en corte, explica el mecanismo de adherencia en el corte de cobre y aluminio y recomienda los grados de cuchillas de carburo más adecuados. 1. ¿Por qué los materiales blandos como el cobre y el aluminio se adhieren a las cuchillas? El cobre, el aluminio y sus aleaciones se caracterizan por su baja dureza, alta ductilidad y alta adherencia. Durante el corte, se produce una intensa compresión y fricción entre el filo y el material, lo que provoca un aumento localizado de la temperatura. Bajo altas temperaturas y presiones, las partículas metálicas del material blando experimentan un efecto de "soldadura en frío" con la superficie de la hoja, adhiriéndose y acumulándose gradualmente para formar un filo recrecido. Una vez formado, este filo recrecido altera la geometría del filo, aumentando la resistencia al corte y elevando aún más la temperatura, creando así un círculo vicioso. Además, el cobre y el aluminio tienen buena conductividad térmica, por lo que el calor se transfiere rápidamente desde la zona de corte a toda la hoja, acelerando el reblandecimiento del filo y reduciendo aún más su capacidad antiadherente. Por lo tanto, para solucionar el problema de la adherencia, el material de la hoja, el tamaño del grano, la dureza y el estado de la superficie son factores indispensables.  2. Lógica básica para la selección Grados de hojas de aleación Las hojas de carburo se clasifican en grados YG (tungsteno-cobalto), YT (tungsteno-titanio), YW (universal) y otros. Para metales no ferrosos como el cobre y el aluminio, los grados YG son la mejor opción. Las aleaciones YG utilizan carburo de tungsteno (WC) como fase dura y cobalto (Co) como aglutinante, lo que les confiere una excelente resistencia al impacto y tenacidad, haciéndolas idóneas para el mecanizado de metales no ferrosos que generan virutas cortas. Los números en la designación del grado (por ejemplo, YG6X, YG8, YG15) indican el porcentaje aproximado de cobalto. Un mayor contenido de cobalto se traduce en mayor tenacidad y resistencia al impacto, pero una dureza y resistencia al desgaste ligeramente menores. Por lo tanto, seleccionar el grado adecuado requiere un equilibrio entre la resistencia a la adherencia (alta dureza) y la resistencia al astillamiento (alta tenacidad). 3. Calificaciones recomendadas y escenarios aplicables  3.1 YG6X: la primera opción para el corte de precisión de materiales delgados. El YG6X es un carburo de grano fino con alta dureza (HRA91-91,5) y buena resistencia al desgaste, con un contenido de cobalto de aproximadamente el 6 %. Su estructura de grano fino garantiza una distribución más uniforme del carburo, lo que permite un afilado más preciso del filo y una menor resistencia al corte. Esto lo hace ideal para el corte de alta precisión de tiras finas de cobre y aluminio, así como de láminas de cobre y aluminio. Para materiales blandos de menos de 0,5 mm de espesor, el YG6X reduce eficazmente la deformación y la adherencia durante la extrusión. cuchillas de corte de precisión para materiales delgados Son la opción ideal para estas condiciones. Sin embargo, debido a su dureza relativamente moderada, el acero YG6X no es adecuado para trabajos de desbaste pesados ​​con cargas de impacto. 3.2 YG8 — El "todoterreno" que equilibra la resistencia al desgaste y la tenacidad. El acero YG8 tiene un contenido de cobalto de aproximadamente el 8%, una dureza HRA89-89,5 y una resistencia a la rotura transversal superior a la del YG6X. Es uno de los grados más utilizados en el corte longitudinal de cobre y aluminio, adecuado para tiras de cobre y aluminio de espesor convencional (0,5-3 mm), así como para láminas de aluminio y cobre. El YG8 logra un buen equilibrio entre resistencia al desgaste y resistencia al impacto, manteniendo el filo afilado a la vez que soporta cargas de impacto moderadas, lo que lo convierte en una opción segura para la mayoría de las aplicaciones de corte longitudinal de cobre y aluminio. 3.3 YG15: la mejor opción para materiales gruesos, cortes bastos y condiciones de alto impacto. El acero YG15 tiene un contenido de cobalto de aproximadamente el 15%, una dureza HRA87-89, alta resistencia a la rotura transversal y excelente tenacidad. Es adecuado para placas gruesas de cobre y aluminio (>3 mm), así como para aplicaciones de desbaste con juntas o grandes fluctuaciones de espesor. Su mayor contenido de cobalto reduce la probabilidad de astillamiento por impacto, lo que lo hace idóneo para trabajos de desbaste donde el acabado superficial no es crítico. Cuchillas de corte basto de placa de cobre gruesa Ofrecen un rendimiento excelente en estas condiciones. Sin embargo, su resistencia al desgaste es ligeramente inferior a la de YG6X y YG8, por lo que no son adecuadas para el corte de precisión ultrafino. 3.4 Carburo de grano ultrafino: una opción mejorada para el corte de precisión de alta gama. Para el corte de alta precisión de láminas de cobre ultrafinas, láminas de aluminio ( 4000 N/mm², con una vida útil de 5 a 10 veces mayor que la del carburo convencional. Este material mantiene una dureza extremadamente alta a la vez que mejora la tenacidad del borde, lo que lo hace especialmente adecuado para el corte de alta precisión y sin rebabas de materiales blandos ultrafinos.  4. Optimización sinérgica de parámetros de borde y recubrimientos Elegir el grado adecuado es solo el primer paso; los parámetros de los bordes y la selección del recubrimiento son igualmente importantes. · Ángulo del bordePara materiales blandos como el cobre y el aluminio, se recomienda un ángulo de filo menor (20°-25°) para reducir la resistencia al corte y la deformación por extrusión. Un filo desafilado aumenta la fricción y la adherencia.  · Acabado de la superficie del bordeCuanto más lisa sea la superficie del borde, más difícil será que el material se adhiera. Se recomienda pulir hasta alcanzar una rugosidad superficial Ra ≤ 0,1 μm, combinado con un diseño de ángulo de ataque pronunciado.· Selección de recubrimientosEn la mayoría de los casos, se puede utilizar carburo sin recubrimiento o recubrimientos especiales antiadherentes para cobre y aluminio. Los recubrimientos de TiAlN (negro-púrpura) ofrecen un excelente rendimiento antiadherente, adecuado para el corte a alta velocidad; los recubrimientos de DLC (carbono tipo diamante) tienen un coeficiente de fricción extremadamente bajo (tan bajo como 0,1), lo que inhibe eficazmente la formación de BUE. Para láminas de aluminio ultrafinas, algunas aplicaciones incluso recomiendan no aplicar ningún recubrimiento para evitar que el grosor del recubrimiento comprometa la nitidez del borde. Cuchillas con recubrimiento antiadherente Son altamente eficaces para cortar materiales blandos.  5. Recomendaciones de apoyo al proceso · Refrigeración y lubricaciónPara el corte longitudinal de cobre y aluminio, se recomienda la lubricación con niebla de aceite o la lubricación con cantidad mínima (MQL), con un caudal de 10-20 ml/h para reducir eficazmente la temperatura de fricción y el riesgo de adherencia.· Inspección periódica: Inspeccione el borde en cada turno; si encuentra signos tempranos de BUE, límpielo de inmediato.· Control de velocidadVelocidad de corte recomendada para cobre y aluminio: 80-150 m/min. Una velocidad excesivamente alta aumenta el calor por fricción; una velocidad demasiado baja aumenta el tiempo de permanencia del material en el borde. 6. Soluciones de cuchillas de corte de cobre y aluminio de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. ofrece una serie de cuchillas específicas para el corte de materiales blandos como el cobre y el aluminio: · Cuchillas circulares de cobre-aluminio para corteDisponible en grados YG6X, YG8, YG15 y grano ultrafino, adaptados con precisión a las condiciones de trabajo.· Cuchillas de cobre y aluminio pulidas a espejo: Borde Ra ≤ 0,05 μm, lo que reduce eficazmente la adhesión.• Recubrimientos antiadherentes opcionales de TiAlN/DLC.• Recomendaciones para la selección de materiales y servicios de diagnóstico de las condiciones de funcionamiento in situ.  7. Estudio de caso Una planta de corte de tiras de cobre utilizaba cuchillas de carburo convencionales para láminas de cobre de 0,2 mm. Se producía una fuerte adherencia cada 2 horas, lo que requería una limpieza frecuente. Después de cambiar a Mingbai Technology cuchillas de corte de lámina de cobre ultrafinas (grano ultrafino YG6X + pulido espejo), el intervalo de adherencia se extendió a 8 horas y la vida útil de la hoja aumentó 3 veces. Conclusión La adherencia severa de la hoja al cortar materiales blandos como el cobre y el aluminio se debe a una incompatibilidad entre el material de la hoja y las características del material. Para cortes de precisión en capas finas, elija YG6X o una aleación de grano ultrafino; para espesores convencionales, elija YG8; y para cortes gruesos y bastos, elija YG15. Combinando ángulos de filo adecuados, un acabado superficial de alta calidad y recubrimientos antiadherentes, se puede controlar eficazmente el problema de la adherencia. Mingbai Technology está lista para ayudarle a eliminar los problemas de adherencia con soluciones profesionales para sus materiales. Módulo de preguntas frecuentes: P1: ¿Por qué no se pueden usar cuchillas de acero de alta velocidad comunes para cortar cobre y aluminio?A: La dureza del acero de alta velocidad (HRC58-62) es mucho menor que la del carburo (HRA89-93). En el corte de cobre y aluminio, el filo se desgasta rápidamente, se desafila y el aumento de la fricción empeora la adherencia. La dureza y el rendimiento antiadherente del carburo son muy superiores, lo que lo convierte en el material preferido para el corte de cobre y aluminio. P2: ¿Qué es mejor para cortar tiras de cobre de 0,3 mm, YG6X o YG8?A: Se recomienda YG6X. 0,3 mm es un material delgado para cortes de precisión. YG6X tiene mayor dureza y grano más fino, lo que permite un filo más afilado con menor resistencia al corte, reduciendo la deformación por extrusión y el riesgo de adherencia. YG8 tiene mayor tenacidad pero menor dureza, por lo que es más adecuado para espesores medios o aplicaciones con cierto impacto. P3: ¿Son realmente eficaces las cuchillas recubiertas para el corte de cobre y aluminio?R: Sí. Los recubrimientos de TiAlN o DLC reducen significativamente el coeficiente de fricción y la adhesión del material. Los recubrimientos de DLC pueden alcanzar un coeficiente de fricción tan bajo como 0,1, lo que inhibe eficazmente la formación de BUE (rebabas de material). Sin embargo, para el corte de láminas de aluminio ultrafinas, a veces no se recomiendan los recubrimientos, ya que su espesor puede afectar la nitidez del borde; esto debe evaluarse en función de las condiciones de trabajo específicas. P4: ¿Cuál debe ser la separación de la cuchilla para el corte de cobre y aluminio?A: Para materiales blandos de cobre y aluminio, la separación recomendada es del 4 % al 6 % del espesor del material. Una separación demasiado pequeña agrava la extrusión y la adhesión; una separación demasiado grande provoca rebabas. Utilice el límite inferior (4 %) para materiales delgados y el límite superior (6 %) para materiales gruesos, realizando ajustes finos mediante cortes de prueba. P5: ¿Cuánto más caras son las hojas de carburo de grano ultrafino en comparación con las de grado YG convencionales? ¿Merece la pena?A: El carburo de grano ultrafino suele costar entre 2 y 3 veces más que los grados YG convencionales, pero su vida útil puede ser entre 5 y 10 veces mayor. Para el corte de alta precisión de láminas ultrafinas de cobre, aluminio o electrodos de baterías de litio, el coste total de uso es menor, lo que lo convierte en una opción muy rentable.Sitio web: www.mingbaiblade.com
  • Corte de placas de acero inoxidable de calidad alimentaria: ¿Cómo evitar la contaminación de la superficie del producto con el material de la cuchilla?
    Aug 05, 2026
    En el corte y procesamiento de placas de acero inoxidable aptas para uso alimentario, la contaminación de la superficie del producto por los materiales de la cuchilla representa un serio problema para muchos fabricantes. Cuando una cuchilla se oxida o se desgasta, pequeñas partículas metálicas pueden desprenderse e incrustarse en la superficie de la placa, lo que provoca que el producto no cumpla con las normas de seguridad alimentaria e incluso conlleva riesgos de migración de metales pesados. Mingbai Mechanical Tool Technology Co., Ltd., basándose en las normas para materiales en contacto con alimentos y años de experiencia en corte, ofrece un análisis sistemático sobre cómo eliminar los riesgos de contaminación provenientes de la cuchilla. 1. ¿De dónde proviene la contaminación? — Análisis de tres fuentes de contaminación  1. Contaminación por óxido y polvo metálico Durante el corte, las cuchillas de acero al carbono común o de acero de baja aleación producen finas limaduras de hierro que se adhieren a la superficie de las placas de acero inoxidable. En ambientes húmedos, estas limaduras se oxidan y forman manchas de óxido de color amarillo-marrón difíciles de eliminar, lo que compromete directamente la apariencia apta para uso alimentario y la resistencia a la corrosión de las placas. 2. Contaminación por migración de elementos de metales pesados Según la norma GB 4806.9-2016 «Norma nacional de seguridad alimentaria: materiales y productos metálicos en contacto con alimentos», los materiales metálicos que entran en contacto directo con los alimentos no deben ser perjudiciales para la salud humana. Elementos nocivos como el plomo, el cadmio y el arsénico, que pueden estar presentes en las cuchillas comunes, pueden migrar a la superficie del producto al entrar en contacto con alimentos o en ambientes húmedos. 3. Contaminación por contacto cruzado Después de que las cuchillas entren en contacto con herramientas de acero al carbono, bancos de trabajo u otros materiales no aptos para uso alimentario, sus superficies pueden contaminarse con iones de hierro o contaminantes, que luego se transfieren a las placas de acero inoxidable. 2. ¿Cómo eliminar la contaminación desde el lado de la hoja? — Cinco medidas clave 1. Seleccione materiales de cuchilla aptos para uso alimentario que cumplan con la normativa. Para cuchilla de acero inoxidable apta para uso alimentarioLos materiales de las cuchillas deben cumplir con la norma GB 4806.9-2016. Según las regulaciones de la FDA, el contenido de cromo del acero inoxidable apto para contacto con alimentos debe ser de al menos el 16 %. Mingbai Technology recomienda las siguientes opciones de materiales: Acero inoxidable martensítico (420, 440C): Alta dureza (HRC52-58), buena retención del filo, apto para operaciones de corte prolongadas. Según la norma GB 4806.9-2016, los materiales de acero inoxidable martensítico pueden utilizarse para el cuerpo principal de vajillas de acero inoxidable y herramientas de perforación y rectificado de maquinaria para la producción de alimentos.• Acero inoxidable austenítico (304, 316): Excelente resistencia a la corrosión, apto para ambientes húmedos o ácidos. El acero inoxidable 316 contiene molibdeno, lo que le confiere una mayor resistencia a la corrosión por iones cloruro.· Carburo apto para uso alimentarioPara placas de acero inoxidable de alta dureza o que contienen impurezas, se puede utilizar carburo de grano ultrafino que cumpla con los requisitos de contacto con alimentos, combinando resistencia al desgaste con seguridad.  2. Controlar estrictamente el acabado de la superficie del borde. La rugosidad superficial afecta directamente la capacidad de adhesión de los contaminantes y la dificultad de limpieza. El valor de rugosidad superficial Ra de las superficies en contacto con alimentos debe ser inferior a 0,8 μm. Para aplicaciones que requieren alta higiene, se recomienda pulir los bordes hasta alcanzar un valor Ra ≤ 0,1-0,4 μm, lo que reduce significativamente la adhesión y el crecimiento bacteriano. Cuchillas de corte de acero inoxidable apto para uso alimentario con acabado pulido espejo. Los productos de Mingbai Technology pueden lograr valores de Ra en los bordes tan bajos como 0,05 μm, lo que impide físicamente la adhesión de contaminantes.  3. Establecer procedimientos estrictos para el manejo de las cuchillas. • Use guantes no abrasivos: cuchillas aptas para uso alimentario Debe manipularse con guantes no abrasivos (de cuero, Kevlar o nitrilo) para evitar que las manchas de sudor y los aceites contaminen la superficie de la hoja.• Utilice herramientas de manipulación específicas: Utilice herramientas de elevación de plástico, madera o acero inoxidable para mover las cuchillas. Las herramientas de acero al carbono no deben entrar en contacto con las cuchillas.• Cuchillas exclusivas para uso exclusivo: Las cuchillas aptas para uso alimentario no deben mezclarse con cuchillas no aptas para uso alimentario. Se recomienda un sistema de gestión codificado por colores para diferenciar las funciones.  4. Gestión científica del almacenamiento de cuchillas · Soportes exclusivos para cuchillas: Utilice soportes de madera, plástico o acero inoxidable, guardando cada cuchilla por separado para evitar arañazos por contacto entre ellas.• Fundas protectoras contra el polvo: Utilice fundas para las cuchillas durante el almacenamiento para evitar que se adhieran polvo y materia extraña.• Control ambiental: La humedad del área de almacenamiento debe controlarse entre el 40% y el 60% para evitar la oxidación en ambientes húmedos.  5. Protección asistida por recubrimiento Para condiciones de trabajo especiales, se pueden seleccionar cuchillas con recubrimientos aptos para uso alimentario: · Recubrimiento DLC: Coeficiente de fricción tan bajo como 0,1, excelente rendimiento antiadherente.· Recubrimiento de TiAlN: Resistente al calor hasta 800 °C, adecuado para cortes de alta velocidad. Los recubrimientos no solo reducen el calor de fricción, sino que también forman una barrera física entre el sustrato de la cuchilla y la placa, lo que reduce aún más el riesgo de migración del metal. 3. Soluciones de cuchillas de corte para uso alimentario de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. ofrece una serie de cuchillas específicas para el corte de placas de acero inoxidable aptas para uso alimentario: · Cuchillas de acero inoxidable aptas para uso alimentario, diseñadas específicamente para cortar.: Fabricado con materiales 420/440C o 304/316, conforme a la norma GB 4806.9-2016.· Borde pulido a espejo, Ra ≤ 0,05 μm• Recubrimientos opcionales de DLC/TiAlN aptos para uso alimentarioCada lote de cuchillas incluye informes de pruebas de materiales y declaraciones de seguridad para el contacto con alimentos.• Servicios de evaluación de riesgos de contaminación in situ Conclusión Prevención de la contaminación en acero inoxidable apto para uso alimentario El corte de placas es un proceso complejo que abarca desde los materiales de las cuchillas hasta los procedimientos operativos. Elegir el material adecuado, controlar el acabado superficial, estandarizar la manipulación y el almacenamiento, y seleccionar los recubrimientos apropiados: cada paso es fundamental para que el producto final cumpla con las normas de seguridad alimentaria. Mingbai Technology está lista para ayudarle a salvaguardar la primera línea de seguridad alimentaria con soluciones profesionales. cuchilla de corte apta para uso alimentario soluciones.  Módulo de preguntas frecuentes: P1: ¿Se pueden utilizar cuchillas de aleación comunes para cortar placas de acero inoxidable aptas para uso alimentario?R: No se recomienda. Las cuchillas de aleación comunes pueden contener elementos nocivos como plomo y cadmio, y su resistencia a la corrosión es insuficiente, lo que las hace propensas a oxidarse y a generar limaduras de hierro. Las cuchillas deben estar fabricadas con acero inoxidable apto para uso alimentario o carburo que cumpla con la norma GB 4806.9-2016. P2: ¿Qué acabado superficial se requiere para las cuchillas aptas para uso alimentario?A: El valor de rugosidad superficial Ra de las superficies en contacto con alimentos debe ser inferior a 0,8 μm. Para el corte de placas de acero inoxidable de grado alimenticio de alta higiene, se recomienda pulir el borde hasta alcanzar un valor Ra ≤ 0,1-0,4 μm. Mingbai Technology ofrece bordes con acabado espejo y un valor Ra ≤ 0,05 μm. P3: ¿Se puede seguir utilizando una cuchilla oxidada para cortar platos aptos para uso alimentario?R: No. Las cuchillas oxidadas producen polvo de óxido que contamina la superficie de la placa, y las zonas oxidadas albergan bacterias con facilidad. Una vez detectadas las manchas de óxido, la cuchilla debe retirarse inmediatamente de servicio y ser desoxidada o reemplazada por un profesional. P4: ¿Cuál es la diferencia entre las placas de acero inoxidable aptas para uso alimentario y las placas de acero inoxidable comunes en lo que respecta a los requisitos de las cuchillas?A: Las placas de acero inoxidable aptas para uso alimentario tienen requisitos de calidad superficial extremadamente altos. Cualquier contaminación por limaduras de hierro, arañazos o manchas de óxido pueden hacer que el producto no cumpla con dichos requisitos. Por lo tanto, las cuchillas deben estar hechas de materiales aptos para uso alimentario con una excelente resistencia a la corrosión, y el acabado de los bordes debe ser mucho mejor que los requisitos de corte habituales. P5: ¿Son seguras las cuchillas recubiertas para aplicaciones en contacto con alimentos?R: Siempre que el material de recubrimiento cumpla con las normas de contacto con alimentos (por ejemplo, GB 4806.10), son seguros. Recubrimientos como DLC y TiAlN se utilizan ampliamente en el procesamiento de alimentos. No solo reducen la fricción y la adhesión, sino que también forman una barrera física entre el sustrato de la cuchilla y la placa, lo que reduce aún más el riesgo de migración de metales. Todas las cuchillas recubiertas de Mingbai Technology cumplen con las normas de seguridad alimentaria pertinentes. Sitio web: www.mingbaiblade.com
  • Rebabas severas en los bordes de corte durante el corte longitudinal de tiras de acero inoxidable: ¿Cómo ajustar los parámetros de los bordes de las cuchillas de corte?
    Aug 03, 2026
    En el corte longitudinal de flejes de acero inoxidable, las rebabas severas en el borde de corte son una de las quejas de calidad más comunes. Ante las rebabas, muchos operarios solo saben cómo "ajustar la separación", pero pasan por alto el impacto decisivo de los parámetros del borde en sí mismos sobre las rebabas. Mingbai Mechanical Tool Technology Co., Ltd., con años de experiencia en el corte longitudinal de acero inoxidable, le ofrece una solución sistemática para el ajuste de los parámetros del borde. 1. Análisis de la causa raíz de las rebabas en la tira de acero inoxidable El acero inoxidable posee tres características: alta tenacidad, alta tendencia al endurecimiento por deformación y baja conductividad térmica, lo que hace que el problema de las rebabas en el corte sea mucho más complejo que el del acero al carbono ordinario. Principales vías de formación de rebabas: · Desgaste del filo → aumento de la fuerza de corte → el material se desgarra en lugar de cortarse → aumento de las rebabasÁngulo de filo incorrecto → resistencia excesiva al corte → flujo lateral de material → rebabas por deformación del filo• Acabado superficial insuficiente en los bordes → alto coeficiente de fricción → adherencia del material al borde → rebabas irregulares  2. Ajuste del ángulo del borde 1. Reduzca el ángulo del borde (ángulo de la cuña) Cuanto menor sea el ángulo del filo, más afilada estará la hoja y menor será la resistencia al corte. Ángulos recomendados para cuchillas afiladas para cortar tiras de acero inoxidable: · Acero inoxidable convencional (304, 316): Ángulo de cuña 22°-25°· Acero inoxidable de alta dureza (430, martensítico): Ángulo de cuña 25°-28°· Tira de acero inoxidable ultrafina (100 m/min): 10°-12°· Grados de acero inoxidable de alta adherencia: 12°-15°  3. Micropasivación de bordes Un borde afilado corta fácilmente, pero conlleva un alto riesgo de que se produzcan microastillas. Cuchilla de corte circular de acero de alta velocidad Se recomienda que sean micropasivados: · Radio del borde R=0,005-0,010 mm (extremadamente afilado, adecuado para tiras delgadas)· Radio del borde R=0,010-0,015 mm (micropasivado, apto para acero inoxidable convencional)· Radio del borde R=0,015-0,020 mm (pasivado moderadamente, adecuado para tiras gruesas o corte a alta velocidad) 3. Optimización del acabado de la superficie del borde El acabado de la superficie del borde es uno de los factores clave para controlar las rebabas. Normas recomendadas: · Rugosidad superficial del borde Ra ≤ 0,1 μm (grado espejo)· Superficie de contacto del chip (cara de rastrillo) Ra ≤ 0,2 μm· Cara lateral (superficie de contacto con el material) Ra ≤ 0,1 μm Cuchillas de corte de acero inoxidable de alta calidad Puede reducir eficazmente la adherencia del material y disminuir la altura de las rebabas entre un 30 % y un 50 %.  4. Ajuste coordinado de la separación lateral y los parámetros de los bordes. Tras ajustar los parámetros de los bordes, también se debe ajustar el espacio lateral en consecuencia: · Borde afilado + pequeña abertura (5%-7% del espesor del material): adecuado para el corte de precisión de tiras delgadas.· Borde micropasivado + espacio medio (7%-9% del espesor del material): adecuado para acero inoxidable convencional· Borde pasivado + gran separación (9%-12% del espesor del material): adecuado para tiras gruesas o corte a alta velocidad. 5. Mejora auxiliar de las rebabas mediante recubrimiento Los recubrimientos adecuados pueden reducir la fricción y la adherencia, mejorando indirectamente las rebabas: · Recubrimiento de TiAlN: Adecuado para cortes de alta velocidad, resistente al calor hasta 800 °C.· Recubrimiento DLC: Adecuado para acero inoxidable de alta adherencia, coeficiente de fricción tan bajo como 0,1· Recubrimiento de CrN: Adecuado para entornos corrosivos, excelente rendimiento antiadherente. Para cuchillas de corte con recubrimiento antiadherenteSe recomienda combinarlo con un borde con acabado de espejo para obtener mejores resultados.  6. Procedimiento de ajuste in situ 1. En primer lugar, inspeccione el ángulo del borde y el acabado de la superficie existentes.2. Calcule el ángulo de borde recomendado en función del grado y el espesor del acero inoxidable.3. Regresar a la fábrica o realizar un rectificado in situ para lograr el ángulo deseado.4. Pulir el borde hasta alcanzar un Ra ≤ 0,1 μm.5. Restablezca el espacio lateral.6. Realice un corte de prueba y observe los cambios en la rebaba.7. Ajuste con precisión hasta que las rebabas cumplan con el estándar. 7. Soluciones de cuchillas de corte de acero inoxidable de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. ofrece cuchillas especiales para el corte de tiras de acero inoxidable: · Cuchillas de corte de acero inoxidable específicas para rebanadoras: Ángulo de borde personalizable según las condiciones de trabajo.· Pulido de bordes con calidad de espejo, Ra ≤ 0,05 μm.• Recubrimientos opcionales de TiAlN/DLC/CrN.• Servicios de inspección y ajuste de parámetros de borde in situ.  Conclusión Las rebabas severas en el borde de corte durante el corte longitudinal de tiras de acero inoxidable a menudo no son un problema del equipo, sino de los parámetros del borde en sí. Al optimizar el ángulo del borde, el ángulo de holgura, el valor de pasivación, el acabado superficial y coordinando con los ajustes del recubrimiento y la separación lateral, se pueden controlar eficazmente las rebabas. Mingbai Technology está lista para ayudarle a resolver los problemas de rebabas con soluciones profesionales de cuchillas para el corte longitudinal de acero inoxidable. Módulo de preguntas frecuentes P1: ¿Cuánto tiempo dura un filo reafilado al cortar tiras de acero inoxidable?R: Depende del tipo de acero inoxidable y de la longitud de corte. Para el acero inoxidable 304 convencional, un afilado suele durar entre 5000 y 10 000 metros de corte continuo. Se recomienda inspeccionar el filo en cada turno y reafilarlo en cuanto aparezcan rebabas notables. P2: ¿Un ángulo de borde más pequeño siempre es mejor?R: No. Un ángulo menor facilita el corte, pero reduce la resistencia del filo. Un ángulo demasiado pequeño provoca astillamiento y una vida útil más corta. Para el corte longitudinal de acero inoxidable, recomendamos entre 22° y 25°, con ajustes finos según el grosor del material y la rigidez del equipo. P3: ¿Los diferentes grados de acero inoxidable requieren diferentes parámetros de borde?R: Sí. Para aceros austeníticos como el 304/316, utilice un ángulo de filo de 22°–24° y un ángulo de holgura de 8°–10°. Para aceros ferríticos como el 430, utilice un ángulo de filo de 25°–27° y un ángulo de holgura de 10°–12°. Para aceros martensíticos de alta dureza, utilice un ángulo de filo de 28°–30° con pasivación moderada. P4: ¿Existe una gran diferencia en el control de rebabas entre las cuchillas recubiertas y las no recubiertas?A: Sí, existe una diferencia significativa. Con los mismos parámetros de filo, los recubrimientos de TiAlN o DLC pueden reducir la altura de la rebaba entre un 30 % y un 50 %, disminuir la adherencia y producir rebabas más uniformes. Se recomienda encarecidamente el uso de cuchillas recubiertas para el corte de acero inoxidable. P5: ¿Qué afecta más a las rebabas: el espacio lateral o los parámetros del borde? A: Ambos son igualmente importantes. Los parámetros del filo determinan la capacidad de corte, mientras que la separación lateral determina el grado de desgarro. El enfoque correcto consiste en optimizar primero los parámetros del filo y luego ajustar la separación lateral basándose en los resultados de las pruebas de corte. Ambos factores trabajan conjuntamente para lograr la mejor calidad de corte.Sitio web: www.mingbaiblade.com
  • En el mecanizado de electrodos para baterías de litio, las cuchillas circulares suelen astillarse. ¿Cómo puede la optimización de materiales solucionar este problema?
    Jul 30, 2026
    En las operaciones de corte de electrodos de baterías de litio, el astillamiento frecuente de cuchillas circulares El astillamiento es un problema persistente que afecta a muchas líneas de producción. No solo genera rebabas excesivas y un desprendimiento severo de polvo en el borde del electrodo, sino que también puede perforar el separador, provocando riesgos de cortocircuito en la batería. Muchos usuarios ajustan primero los parámetros del equipo, pero Mingbai Mechanical Tool Technology Co., Ltd. señala que la causa principal del astillamiento frecuente suele residir en la incompatibilidad entre el material de la cuchilla y las condiciones de trabajo. Este artículo ofrece una solución sistemática desde la perspectiva del material. 1. Causas principales del astillamiento en el corte de electrodos Los electrodos de las baterías de litio constan de colectores de corriente de lámina de aluminio o cobre y recubrimientos para los electrodos positivo y negativo. Estos recubrimientos son duros y quebradizos. Durante el corte, las cuchillas circulares deben cortar simultáneamente el recubrimiento y la lámina metálica, lo que supone un doble desafío en cuanto a la dureza y la resistencia del borde. Las principales causas de astillamiento incluyen: Impacto de partículas de recubrimiento duroLos materiales del electrodo positivo, como el fosfato de hierro y litio, tienen una alta dureza, lo que crea microimpactos en el borde durante el corte.fluctuaciones en el espesor de la láminaLas desviaciones de espesor superiores a 3 μm en el colector de corriente provocan fuerzas de corte desiguales.Resistencia insuficiente de la hojaEl carburo es duro pero quebradizo, con poca resistencia al impacto.microdefectos en los bordesLas microfisuras generadas durante el proceso de rectificado se propagan bajo tensión alterna.  2. Cuatro direcciones para la optimización de materialesn 1. Seleccionar sustrato de carburo de grano ultrafino El carburo tradicional tiene granos más gruesos, y las partículas de carburo son propensas a desprenderse al impacto, lo que constituye el punto de partida para el astillamiento. Cuchillas circulares de carburo de grano ultrafino Para el corte de electrodos de baterías de litio, se utiliza polvo de carburo de tungsteno con un tamaño de grano ≤ 0,5 μm, alcanzando una dureza de HRA90-93 (equivalente a HRC68-75). La estructura de grano fino garantiza una distribución más uniforme del carburo, mejorando significativamente la resistencia al microdesprendimiento. El sustrato de grano ultrafino puede aumentar la resistencia a la rotura transversal entre un 20 % y un 30 %, reduciendo fundamentalmente la aparición de astillamientos.  2. Combinar diferentes grados de carburo Los distintos materiales de electrodos tienen diferentes requisitos de dureza para las cuchillas: Ánodo de lámina de cobre (electrodo negativo): Buena ductilidad, requiere mayor tenacidad de la pala; se recomienda YG10X (HRA90.5).Cátodo de lámina de aluminio (electrodo positivo): Capa de óxido superficial de alta dureza: se recomienda YG12X (HRA91,5), que puede prolongar la vida útil 2,3 veces en comparación con YG8 sobre papel de aluminio.Electrodos recubiertosLos materiales de recubrimiento son duros y quebradizos, lo que requiere cuchillas de mayor dureza con bordes afilados. 3. Aplicar recubrimientos PVD para mejorar la resistencia al impacto en los bordes. Los recubrimientos no solo mejoran la resistencia al desgaste, sino que también reducen el coeficiente de fricción y disminuyen el astillamiento causado por la adhesión. Cuchillas circulares recubiertas de alta dureza y resistentes al desgaste. son altamente eficaces en el corte de baterías de litio: recubrimiento de TiAlNReduce la altura de las rebabas entre un 35 % y un 42 % en electrodos de lámina de cobre.recubrimiento DLCReduce las rebabas entre un 50 % y un 58 % en electrodos de papel de aluminio, con un coeficiente de fricción tan bajo como 0,1 (sin recubrimiento es de 0,4).recubrimiento de TiCNReduce la adhesión cobre/aluminio en un 40%.  4. Optimizar el diseño de la geometría de los bordes El ángulo del filo afecta directamente a la probabilidad de astillamiento. Cuchillas circulares de corte de electrodos de alta precisión Se recomiendan con: Ángulo del filo de 25° a 35°, que equilibra el filo y la resistencia.El radio del borde se controla con una precisión de 3 μm, manteniendo la nitidez y evitando el microdesconchado.Pulido con acabado espejo hasta Ra ≤ 0,1 μm, sin astillamiento bajo un aumento de 50-100x.  3. Recomendaciones de ajuste de procesos de apoyo Tras la optimización de los materiales, también se recomiendan los siguientes ajustes en el proceso: Espacio entre las hojas: Controlado entre el 10 % y el 20 % del espesor total del electrodo. Una separación demasiado grande (>0,1 mm) crea rebabas; una demasiado pequeña provoca el desprendimiento del polvo.Velocidad de corte: Controlado a 60-120 m/min. Una velocidad excesiva aumenta el calor por fricción.Inspección periódicaCompruebe el filo cada 4 horas; si el astillamiento es superior a 0,03 mm, es necesario volver a afilarlo. 4. Soluciones de cuchillas de corte de electrodos de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. ofrece una serie de cuchillas específicas para el corte de electrodos de baterías de litio: Cuchillas circulares de corte con electrodo de carburo de grano ultrafino: Tamaño de grano ≤ 0,5 μm, dureza HRA90-93.Recubrimientos opcionales de TiAlN/DLC/TiCN, que se adaptan a la solución óptima para los materiales de los electrodos positivo/negativo.Acabado de pulido de bordes tipo espejo, sin astillamientos visibles con un aumento de 50x.Recomendaciones para la selección de materiales y diagnóstico de las condiciones de funcionamiento in situ.  5. Comparación de casos Una planta de baterías de litio estaba cortando material de electrodo positivo de fosfato de hierro y litio. Las cuchillas circulares de carburo convencionales se astillaban cada 2 horas, lo que provocaba rebabas que superaban la tolerancia. Después de cambiar al electrodo de carburo de grano ultrafino de Mingbai Technology cuchillas circulares de corte Con el recubrimiento de TiAlN, el tiempo entre eventos de astillado se extendió a 12 horas, la vida útil de la cuchilla aumentó 4 veces y las rebabas del electrodo se controlaron de manera consistente dentro de 5 μm.  Conclusión El astillamiento frecuente de las cuchillas circulares en el corte de electrodos de baterías de litio suele deberse al material. Las mejoras sistemáticas del material —desde sustratos de carburo de grano ultrafino y selección de grado, hasta recubrimientos PVD y optimización de la geometría del borde— pueden reducir significativamente el astillamiento y prolongar la vida útil de la cuchilla. Mingbai Technology está preparada para ayudarle a superar los problemas de astillamiento en el corte de electrodos con soluciones de materiales profesionales.Sitio web: www.mingbaiblade.com
  • Tras un almacenamiento prolongado, aparecen manchas de óxido en el filo de las cuchillas circulares. ¿Afectará esto a su rendimiento?
    Jul 28, 2026
    En la producción de corte, muchos usuarios recuperan cuchillas circulares Tras un largo periodo de almacenamiento en almacén, se observan manchas de óxido de color marrón amarillento en el filo. Ante estas manchas, la principal preocupación es: ¿afectan al rendimiento de corte? ¿Se puede seguir utilizando la hoja? Mingbai Mechanical Tool Technology Co., Ltd., basándose en la ciencia de los materiales y la experiencia práctica, ofrece criterios de evaluación científica y recomendaciones para su manejo. 1. Naturaleza y peligros de las manchas de óxido Las manchas de óxido son producto de reacciones electroquímicas entre la superficie metálica de la cuchilla y el oxígeno y la humedad del aire. cuchillas mecánicas de precisión Fabricados con acero de alto contenido de carbono, acero de alta velocidad y materiales similares, una vez que comienza la oxidación, esta penetra desde la superficie hacia el interior. El daño causado por las manchas de óxido depende de tres factores: ubicación, profundidad y morfología. 2. Tres tipos de manchas de óxido en el filo de corte  Óxido superficial (leve)Características: Óxido pulverulento de color marrón amarillento, presente solo en la superficie, profundidad < 0,01 mm, removible con un paño.Impacto: Tras su extracción, no quedan poros visibles en el borde; no afecta al rendimiento. Óxido por picaduras (moderado)Características: Manchas de color marrón oscuro o negro, de 0,01 a 0,03 mm de profundidad, que dejan pequeños hoyos del tamaño de la punta de un alfiler tras su extracción.Impacto: Puede afectar la calidad del corte, dependiendo de las condiciones de trabajo específicas. Óxido picado/en cráteres (severo)Características: Depresiones de color marrón oscuro o negro, con una profundidad superior a 0,03 mm, que dejan hoyos o surcos evidentes tras su eliminación.Impacto: Afecta significativamente al rendimiento, provocando rebabas o astillamiento durante el corte; se recomienda su sustitución. 3. Método de cuatro pasos para determinar si las manchas de óxido afectan el rendimiento. Paso 1: Compruebe la ubicación de la mancha de óxido. Las manchas de óxido en el filo afectan directamente la calidad del corte y requieren un manejo cuidadoso. Las manchas de óxido en el cuerpo de la hoja (zonas sin filo) no afectan el rendimiento; límpielas y úselas. El método de inspección para detectar manchas de óxido en hojas circulares almacenadas comienza con la ubicación.  Paso 2: Evaluar la profundidad de la mancha de óxido Lije suavemente la zona oxidada con papel de lija fino o una piedra de afilar. Si la superficie queda lisa y sin poros después del lijado, se trata de óxido superficial y puede seguir utilizándose. Si quedan poros visibles, el óxido ha penetrado en el sustrato; evalúe si la integridad del borde está comprometida.  Paso 3: Comprobar la integridad del borde Utilice una lupa para inspeccionar el borde. Si el borde permanece recto e intacto → el óxido no ha dañado la geometría del borde. Si el borde parece dentado o tiene muescas → el óxido ha dañado el borde y cuchillas circulares para cortes de precisión afectará directamente a la precisión del corte.  Paso 4: Verificar mediante corte de prueba. Tras limpiar el óxido, realice un corte de prueba. Si el borde del corte es liso y sin rebabas, el rendimiento se ha restaurado. Si aparecen rebabas evidentes o bordes irregulares, el óxido ha afectado el rendimiento; se recomienda reemplazar la herramienta o devolverla a la fábrica para su reafilado.  4. Tolerancia a la oxidación de diferentes materiales de las cuchillas Cuchillas circulares de acero de alta velocidad: Muy sensible a la corrosión. Se recomienda reemplazarlo si la corrosión supera los 0,02 mm de profundidad. Cuchillas de carburoEl sustrato no se oxida, pero la fase aglutinante de cobalto puede corroerse; debe comprobarse la resistencia de los bordes. Cuchillas de acero inoxidable: Buena resistencia a la corrosión. Las manchas de óxido suelen permanecer en la superficie y tener poca profundidad. Cuchillas circulares ultrafinas En el caso del envasado de alimentos, el corte de películas es más sensible a los defectos y requiere una atención especial. cuchillas recubiertasLa oxidación tiende a producirse donde el revestimiento está dañado; compruebe si el óxido ha penetrado en el revestimiento. 5. Métodos para eliminar el óxido Eliminación rápida de óxidoLije suavemente con una piedra de afilar fina (grano 1000 o superior) con aceite, o cepille ligeramente con un cepillo de alambre de latón, y luego limpie con aceite antioxidante para protegerlo. Eliminación moderada de óxidoLija con papel de lija fino (grano 800-1200) hasta que la superficie quede brillante, procurando no alterar la geometría del borde. A continuación, comprueba la integridad del borde con una lupa. Tratamiento profundo contra el óxidoDeséchelo directamente o envíelo a Mingbai Technology para que lo evalúen y determinen si se puede restaurar mediante un reafilado. Si el filo permanece intacto después del reafilado, podrá seguir utilizándose. 6. ¿Cómo prevenir las manchas de óxido durante el almacenamiento? • Controlar la humedad del entorno de almacenamiento entre el 40% y el 60%.· Almacenado a largo plazo cuchillas de corte personalizadas Deben recubrirse con aceite antioxidante y envasarse al vacío.• Inspeccionar el inventario periódicamente, realizando controles aleatorios cada 3 meses.• Almacene las cuchillas de diferentes materiales por separado para evitar la corrosión galvánica.  7. Servicios de inspección de óxido de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. ofrece Evaluación de la oxidación de cuchillas circulares almacenadas servicios: • Inspección visual gratuita para determinar el tipo y la profundidad del óxido.• Inspección microscópica de la integridad de los bordes.• Proporcionar recomendaciones de reparación o reemplazo.• Servicios profesionales de eliminación de óxido y reafilado de cuchillas reparables. Conclusión Las manchas de óxido en el filo de las cuchillas circulares tras un almacenamiento prolongado no necesariamente significan que la cuchilla sea inservible. El óxido superficial se puede limpiar y no afecta al rendimiento. El óxido por picaduras requiere evaluar su ubicación y profundidad. El óxido por picaduras o cráteres, así como los daños en el filo, deben desecharse o devolverse para su reparación. Los pasos clave son: «verificar la ubicación, medir la profundidad, inspeccionar el filo y comprobar mediante un corte de prueba». Mingbai Technology está a su disposición para ofrecerle servicios profesionales de inspección y reparación de óxido.Sitio web: www.mingbaiblade.com
  • Después de que una hoja de aleación se astille, ¿cuántas veces se puede volver a afilar?
    Jul 22, 2026
    En la producción de corte, cuchillas de aleación A menudo es necesario reafilar las cuchillas debido a las mellas. Muchos usuarios preguntan: después de que se mellan, ¿cuántas veces se puede reafilar una cuchilla de aleación? ¿Demasiados reafilados la dañarán? Mingbai Mechanical Tool Technology Co., Ltd., basándose en la ciencia de los materiales y la experiencia en el reafilado, ofrece respuestas claras y criterios de evaluación. 1. La naturaleza del astillado El astillamiento se refiere al desprendimiento de pequeños fragmentos de material del filo debido a impactos o fatiga, con profundidades que oscilan entre 0,05 mm y varios milímetros. El objetivo del reafilado es eliminar la capa astillada y restaurar la geometría completa del filo. Sin embargo, cada reafilado reduce el grosor de la hoja. Cuando el grosor restante resulta insuficiente para un corte normal, la hoja llega al final de su vida útil.  2. Cuatro factores que afectan al número de rectificados 1. Grosor original de la hoja Las cuchillas más gruesas pueden soportar más reafilados. Por ejemplo, una cuchilla de carburo de 5 mm de grosor tiene varias veces más potencial de reafilado que una cuchilla de 2 mm. 2. Profundidad de corte Las virutas más profundas requieren una mayor eliminación de material por cada reafilado, lo que resulta en un menor número total de reafilados. Una viruta de 0,1 mm se puede eliminar con un mínimo de rectificado; una viruta de 1 mm puede requerir una cantidad significativa de eliminación de material en una sola pasada. 3. Método de molienda Las rectificadoras CNC permiten controlar con precisión la cantidad de material que se elimina durante el reafilado (0,05-0,1 mm), maximizando así la vida útil de la cuchilla. El rectificado manual con una amoladora de mano es difícil de controlar y suele provocar una eliminación excesiva de material. 4. Material de la hoja Los distintos materiales de aleación para las cuchillas presentan diferentes tolerancias al afilado. Cuchillas de carburo para el corte de tiras de acero inoxidable Requieren un pulido más cuidadoso debido a su alta dureza para evitar grietas térmicas. 3. Número de reafilados de referencia para diferentes grosores de hoja  Cuchillas de aleación gruesas (espesor ≥ 8 mm): · Desconchado leve (0,5 mm): 3-5 reafilados Cuchillas de aleación media (espesor de 4 a 8 mm): • Desgaste leve: 5-8 reafilados• Desgaste moderado: 3-5 reafilados• Astillamiento severo: 2-3 reafilados Hojas delgadas de aleación (espesor < 4 mm): • Desgaste leve: 3-5 reafilados• Desgaste moderado: 2-3 reafilados· Astillamiento severo: se recomienda desechar directamente 4. ¿Cuándo se debe dejar de volver a moler? 1. Espesor restante insuficiente Cuando el grosor restante de la hoja es inferior al 60%-70% del grosor original, la resistencia del filo disminuye, lo que la hace propensa a astillarse aún más. Cuchillas de aleación para cortes de precisión. son particularmente sensibles a los cambios de espesor. 2. Disminución de la dureza tras múltiples rectificados. Cada reafilado genera calor. Si la refrigeración es insuficiente, pueden producirse microfisuras o una reducción de la dureza en la superficie del filo. Cuchillas de aleación para corte a alta velocidad. Deben someterse a controles puntuales de dureza después de varios reafilados. 3. Deformación de la hoja Tras varios reafilados, la cuchilla puede sufrir deformaciones acumulativas (deformación de la cara frontal, desviación de la planitud). Si la deformación supera los 0,02 mm, debe interrumpirse el reafilado. 4. Ubicación anormal del chip Si el astillamiento se repite en el mismo lugar, puede indicar un defecto interno en la hoja. El reafilado continuo no solucionará el problema fundamental. 5. ¿Cómo maximizar el número de reprocesamientos? 1. Retire solo lo mínimo necesario cada vez: Retire lo justo para eliminar la viruta; no muela "porque sí".2. Utilice una rectificadora CNC: Controle con precisión la cantidad y el ángulo de eliminación.3. Asegure una refrigeración adecuada: Evite quemaduras por esmerilado.4. Registre la cantidad de material reciclado que se elimina en cada ocasión: Cuando la eliminación acumulada supere el 15%-20% del espesor original, considere la posibilidad de reemplazarlo. 6. Servicios de rectificado de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. ofrece servicios profesionales Servicios de reafilado de cuchillas de aleación:  • Rectificadoras CNC con control de ángulo de ±0,3°.· Control preciso de la eliminación de material reciclado individual (0,03-0,10 mm).• Pruebas de dureza antes y después del reafilado para asegurar que no haya recocido.• Inspección microscópica del filo después del reafilado para asegurar que no haya microfisuras.• Suministro de registros de reprocesamiento para realizar un seguimiento de la cantidad de material reprocesado que se elimina y del espesor restante.  7. Estudio de caso Se utiliza una planta de corte de tiras de precisión. cuchillas de aleación para el corte preciso de tiras Con un espesor inicial de 6 mm. La primera profundidad de viruta fue de 0,15 mm. Mingbai Technology utilizó una rectificadora CNC con una eliminación de 0,06 mm por reafilado. Tras un total de 9 reafilados, el espesor restante fue de 4,8 mm, cumpliendo aún con los requisitos de calidad de corte y alcanzando una vida útil total 2,5 veces mayor que la de una cuchilla nueva.  Conclusión No existe una respuesta fija sobre cuántas veces se puede reafilar una hoja de aleación después de que se haya astillado. Depende del grosor original, la profundidad del astillado, el método de afilado y el material de la hoja. Sin embargo, adoptando una estrategia de "eliminar solo lo mínimo necesario + control de precisión CNC + refrigeración adecuada", la mayoría de las hojas de aleación se pueden reafilar de 5 a 10 veces. Mingbai Technology está listo para ayudarle a maximizar la vida útil de sus hojas con servicios profesionales de reafilado.Sitio web: www.mingbaiblade.com
  • ¿Existe una fórmula de cálculo universal para la separación lateral entre las cuchillas superior e inferior de la cortadora?
    Jul 20, 2026
    En las operaciones de corte de metal, la holgura lateral (también llamada espacio libre) entre las cuchillas de corte es uno de los parámetros de proceso más críticos. Si la holgura es demasiado grande, el borde de corte se vuelve irregular y con rebabas. Si es demasiado pequeña, las cuchillas rozan entre sí, generan calor e incluso pueden astillarse. Entonces, ¿existe una fórmula de cálculo universal para determinar rápidamente un valor de holgura lateral adecuado? Mingbai Mechanical Tool Technology Co., Ltd., basándose en estándares nacionales e internacionales y años de experiencia, le ofrece un método de cálculo científico. 1. La fórmula de cálculo universal para la holgura lateral El núcleo del cálculo del espacio lateral es el "método del porcentaje de espesor del material", con la siguiente fórmula: Espacio lateral C = K × t  Dónde: · C = Espacio lateral (mm)· K = Coeficiente de brecha (adimensional)· t = Espesor del material que se está cortando (mm) Principios para seleccionar el valor de K: · Materiales duros y quebradizos (acero al silicio, acero con alto contenido de carbono): K = 8%-12%· Materiales blandos y resistentes (acero bajo en carbono, cobre, aluminio): K = 5%-7%· Materiales de dureza media (acero al carbono ordinario, acero inoxidable): K = 6%-10%· Materiales ultrafinos (100 m/min), el valor de K debe reducirse entre un 10 % y un 15 % en comparación con el valor convencional para disminuir las vibraciones y el aumento de temperatura. 3. Material de la hoja Las cuchillas de carburo, debido a su alta dureza y baja deformación, pueden utilizar un valor K entre un 5 % y un 10 % menor que las cuchillas de acero de alta velocidad. Las cuchillas de aleación de alta dureza pueden tener una holgura ligeramente menor en las mismas condiciones de trabajo. 4. Método de ajuste en la aplicación práctica Paso 1: Calcular la brecha inicial usando la fórmula Por ejemplo, para el corte de acero inoxidable 304 de 2,0 mm de espesor, t = 2,0 mm, K = 9%, entonces C = 2,0 × 9% = 0,18 mm. Paso 2: Verificar mediante corte de prueba. Corte una sección del material a velocidad normal e inspeccione el borde cortado con una lupa:  • Rebabas pequeñas y uniformes → el espacio es apropiado· Rebabas grandes con marcas de desgarro → la separación es demasiado grande; reducir en 0,01-0,02 mm· Borde blanqueado con polvo → el espacio es demasiado pequeño; aumentar en 0,01-0,02 mm Paso 3: Registrar el valor óptimo Registre el valor óptimo de la separación verificado en la tarjeta de proceso para su uso directo la próxima vez. 5. Cinco precauciones para el ajuste de brechas 1. Después de cada cambio de cuchilla o material, se debe volver a medir y ajustar la separación.2. Utilice un calibrador de espesores para la medición; no estime a ojo.  3. Después de reafilar las cuchillas superior e inferior, el diámetro exterior se reduce y es necesario reajustar la separación.4. En el corte con múltiples cuchillas, la separación entre cada cuchilla debe ser uniforme.5. La precisión del ajuste de la separación para cuchillas mecánicas de precisión Debe controlarse dentro de ±0,005 mm. 6. Servicios de detección de brechas de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. ofrece servicios de cálculo y optimización de holguras laterales: • Cálculo gratuito de los valores de separación recomendados en función de su material, equipo y velocidad.• Orientación in situ para el ajuste de brechas y la verificación del corte de prueba.• Suministro de galgas de espesores de alta precisión y herramientas de medición de holguras.· Para cuchillas de corte personalizadasEl valor de la separación se puede preestablecer según sus condiciones de trabajo.  7. Estudio de caso Una planta de corte de flejes de acero inoxidable utilizaba el mismo juego de cuchillas circulares resistentes al desgaste para cortar flejes de acero inoxidable de 1,0 mm y 2,0 mm de espesor. El operario aplicaba sistemáticamente una separación de 0,08 mm para ambos espesores. Como resultado, el material de 1,0 mm se cortaba correctamente, pero el de 2,0 mm presentaba rebabas importantes. Los ingenieros de Mingbai calcularon mediante la fórmula: 1,0 mm × 9 % = 0,09 mm, 2,0 mm × 9 % = 0,18 mm. Tras ajustar las separaciones por separado, la calidad del borde de corte cumplió con los estándares para ambos espesores. Conclusión Aunque no existe una fórmula universal para la separación lateral de la cuchilla de corte, el método de cálculo "C = K × t" abarca la gran mayoría de las condiciones de trabajo. La clave reside en seleccionar el valor de K —en función del material, el equipo y la velocidad— y luego ajustarlo mediante pruebas de corte. Mingbai Technology le ofrece la solución ideal para encontrar la separación óptima mediante cálculos profesionales y servicios in situ.Sitio web: www.mingbaiblade.com
  • La dureza mecánica de la hoja cumple con el estándar, pero ¿por qué su vida útil sigue siendo más corta que la de otras?
    Jul 14, 2026
    En la producción de corte longitudinal, muchos usuarios se topan con un fenómeno desconcertante: el informe de prueba de dureza de las cuchillas mecánicas muestra que el valor HRC cumple plenamente con los requisitos, pero la vida útil real es mucho menor que la de sus competidores o las expectativas. La dureza cumple con el estándar, pero la vida útil no: ¿dónde radica el problema? Mingbai Mechanical Tool Technology Co., Ltd., basándose en numerosos casos prácticos, revela seis factores que, más allá de la dureza, pueden provocar un deterioro significativo. 1. La dureza es solo una "línea de transición", no una "garantía". La dureza es un indicador básico de la resistencia al desgaste de una hoja, pero solo representa la capacidad del material para resistir la deformación por indentación. La vida útil real de una hoja también depende de múltiples factores, como la tenacidad, la resistencia a la fatiga, la microestructura y el estado del filo. Del mismo modo que un informe médico que muestre "todos los indicadores normales" no significa que una persona pueda correr una maratón, una dureza que cumpla con el estándar es solo un resultado aceptable, y la durabilidad depende de otros factores. 2. Seis factores ocultos que afectan la vida laboral 1. Estructura metalográfica deficiente Con la misma dureza, diferentes estructuras metalográficas pueden generar una diferencia de más del doble en la vida útil. Por ejemplo, en las palas de Cr12MoV con una dureza HRC60, aquellas con carburos finos bien distribuidos presentan una resistencia al desgaste muy superior a las que tienen carburos gruesos y agregados. Cuchillas de acero de alta velocidad para cortes de precisión. Las estructuras con segregación de carburo presentan bordes que, a nivel microscópico, son como "un mosaico de zonas duras y blandas": las zonas blandas se desgastan primero, formando estrías microscópicas que aceleran la falla general.  2. Microdefectos en los bordes Incluso cuando la dureza cumple con el estándar, las microfisuras, las grietas por abrasión o los puntos de concentración de tensión en el borde pueden propagarse rápidamente durante el cizallamiento, lo que provoca una falla prematura del borde. Cuchillas de aleación de alta dureza A pesar de su alta dureza, presentan una tenacidad relativamente baja, lo que los hace más sensibles a los microdefectos en los bordes.  3. Recubrimiento inadecuado o de mala calidad. Con la misma dureza del sustrato, la presencia, el tipo y la calidad del recubrimiento tienen un impacto significativo en la vida útil. Cuchillas circulares con revestimiento resistente al desgaste Pueden tener una vida útil de 2 a 5 veces mayor que las cuchillas sin recubrimiento. Sin embargo, si el recubrimiento tiene una mala adherencia, un grosor irregular o una selección incorrecta, no solo no prolongará la vida útil, sino que incluso acelerará su deterioro.  4. Mala calidad de afilado Las cuchillas necesitan reafilarse para recuperar su filo después de su uso. Sin embargo, si la velocidad de avance es demasiado rápida o el enfriamiento es insuficiente durante el reafilado, el filo puede sufrir "quemaduras por rectificado": la dureza puede parecer inalterada, pero ya se han formado microfisuras y tensiones residuales en la superficie. La calidad del reafilado de cuchillas personalizadas Determina directamente el grado de recuperación de la vida útil después del reafilado.  5. Instalación y ajuste de separación incorrectos La instalación excéntrica de la cuchilla, así como una separación excesiva o insuficiente, pueden provocar una tensión localizada anormal en el borde. Cuchillas de corte de alta velocidad Una separación demasiado pequeña provoca fricción en el borde y microfisuras térmicas; una separación demasiado grande somete el borde a cargas de impacto adicionales. Estas tensiones anormales aceleran la rotura del borde, independientemente de su dureza.  6. Adecuación de las condiciones de trabajo y del material. La dureza y las condiciones de trabajo deben coincidir. Cuchillas circulares resistentes al desgaste para acero inoxidable Las cuchillas de corte longitudinal ofrecen un rendimiento excelente en el corte de acero inoxidable, pero si se utilizan en materiales compuestos que contienen fibra de vidrio, incluso la mayor dureza se desgastará rápidamente. Una dureza que cumpla con el estándar no significa que la cuchilla sea universal; lo que realmente importa es la compatibilidad entre el material y las condiciones de trabajo. 3. ¿Cómo diagnosticar la verdadera causa de una vida corta? · Realizar análisis metalográfico: comprobar la distribución de carburos, el tamaño del grano y el contenido de austenita retenida.· Inspeccionar el estado del bordeUtilice una lupa o un microscopio para comprobar si hay microdesconchones o grietas por abrasión.· Evaluar la calidad del recubrimiento: comprobar el espesor, la adherencia y la uniformidad del recubrimiento.· Revisar los registros de reafilado: confirmar si los parámetros de reafilado fueron razonables y si se produjeron quemaduras por esmerilado.· Compruebe la precisión de la instalación.: verificar que la concentricidad, la separación y la excentricidad cumplan con los estándares.  4. Garantía de vida útil "integral" de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. no solo promete el cumplimiento de la dureza, sino que también ofrece una garantía de vida útil "integral": Cada lote de cuchillas viene acompañado de un informe de inspección metalográfica (grado de carburo, tamaño del grano).• Inspección del 100% de los bordes bajo microscopio para garantizar la ausencia de microdefectos.• Informes de pruebas de espesor y adhesión del recubrimiento.• Recomendaciones sobre los parámetros del proceso de reafilado para evitar daños durante el mismo.• Orientación para la instalación in situ para garantizar el cumplimiento de las holguras y la concentricidad. 5. Comparación de casos Una planta de corte de precisión de tiras utilizaba cuchillas de carburo de dos proveedores, ambas con una dureza de HRC62. Las cuchillas del proveedor A duraron 3 días, mientras que las del proveedor B duraron 7 días. La inspección de Mingbai Technology reveló que las cuchillas del proveedor A tenían una granulometría de grado 5 (agregación gruesa), mientras que las del proveedor B tenían una granulometría de grado 2 (fina y uniforme). Misma dureza, microestructuras diferentes: más del doble de diferencia en la vida útil. Conclusión Cuando la dureza mecánica de la hoja cumple con el estándar, pero su vida útil es corta, el problema a menudo no radica en la dureza en sí, sino en factores subyacentes que van más allá de la dureza: la estructura metalográfica, los defectos en el filo, la calidad del recubrimiento, los daños por afilado, la precisión de la instalación y la adecuación a las condiciones de trabajo. El control de calidad integral de Mingbai Technology garantiza que cada hoja no solo cumpla con los estándares de dureza, sino que también ofrezca una durabilidad excepcional.Sitio web: www.mingbaiblade.com
  • Al personalizar las cuchillas, ¿por qué siempre existe una desviación entre el "ángulo del filo" marcado en el dibujo y el resultado real del mecanizado?
    Jul 13, 2026
    Al personalizar cuchillas, cuchillas circulares o cuchillas de corte, muchos clientes se encuentran con un problema desconcertante: el ángulo del filo está claramente marcado en el plano, pero la cuchilla mecanizada real siempre se desvía del plano al medirla. ¿Se debe a una precisión de mecanizado insuficiente por parte del fabricante? ¿O existe algún problema con el plano en sí? Mingbai Mechanical Tool Technology Co., Ltd., basándose en años de experiencia en producción, explica seis causas comunes de desviación angular. 1. Diferentes referencias de medición: el ángulo en el dibujo y el ángulo medido real no son el mismo "ángulo". El ángulo de la arista es un concepto geométrico tridimensional. El ángulo marcado en el dibujo suele ser un valor teórico medido en una sección transversal específica, como un plano perpendicular a la dirección de la arista. Sin embargo, durante la medición real, si la dirección de medición, la posición de la sección transversal o el instrumento de medición difieren, los valores obtenidos variarán. Por ejemplo, para cuchillas circulares para cortes de precisiónEl ángulo del borde se mide en la sección transversal normal en el punto más alto del borde. Si la medición se desvía 0,5 mm, el ángulo puede variar entre 1° y 2°. 2. El efecto del radio del borde (valor de pasivación) El ángulo del filo indicado en el dibujo suele asumir un filo ideal (R=0). En realidad, todas las cuchillas tienen un cierto radio de filo después del afilado. Cuchillas de aleación para corte a alta velocidad. A menudo se someten a una micropasivación (R=0,01-0,02 mm), y esta pasivación hace que el "ángulo aparente" medido sea ligeramente mayor que el ángulo teórico.  3. Deformación térmica durante el rectificado El proceso de rectificado genera calor, lo que provoca un aumento localizado de la temperatura y la dilatación del metal. Tras enfriarse, la hoja se contrae, pero la magnitud de la contracción varía en las distintas zonas, lo que puede provocar pequeñas variaciones en el ángulo del filo. Cuchillas mecánicas ultrafinas Son particularmente sensibles a la deformación térmica; incluso con una refrigeración adecuada durante el rectificado, pueden producirse desviaciones de 0,5° a 1°. 4. Desgaste de la muela abrasiva y frecuencia de rectificado En la producción en serie, la muela abrasiva se desgasta gradualmente. Si no se rectifica a tiempo, la forma de la muela cambia, lo que provoca que el ángulo del borde rectificado varíe en consecuencia. Cuchillas circulares resistentes al desgaste El corte longitudinal de tiras de acero inoxidable requiere una consistencia angular extremadamente alta, y la desviación angular acumulada debido al desgaste de la rueda puede alcanzar ±1,5°.  5. Precisión y calibración de los instrumentos de medición Los distintos instrumentos de medición tienen diferente precisión y estado de calibración. Medir el mismo ángulo del filo de una cuchilla con un proyector, un microscopio para herramientas o un perfilómetro puede arrojar diferencias de 0,5° a 1°. Si los instrumentos no se calibran periódicamente, la desviación es aún mayor.  6. Especificaciones de dibujo incompletas Muchos dibujos solo especifican "ángulo de borde 30°" sin indicar si se trata del ángulo de cuña, ángulo de ataque o ángulo de desprendimiento, ni tampoco especifican la sección transversal de medición, el rango de tolerancia o los requisitos del radio del borde. Para cuchillas personalizadas de alta durezaSi el ángulo del borde no tiene una especificación de tolerancia, el fabricante seguirá estándares predeterminados como ±2°, lo que puede desviarse significativamente de las expectativas del cliente. 7. ¿Cómo evitar la desviación angular? — Cinco sugerencias 1. Especificaciones completas del dibujoEspecifique claramente los valores del ángulo de cuña, el ángulo de ataque y el ángulo de desprendimiento; indique la posición de la sección transversal de medición; especifique la tolerancia angular (recomendada ±0,5°); e indique los requisitos del radio del borde. 2. Acordar el método de medición.Confirme con el fabricante qué instrumento se utilizará y en qué posición de la sección transversal se tomará la medición, asegurándose de que ambas partes tengan una comprensión coherente de lo que significa "ángulo". 3. Solicitar la inspección del primer artículo.Antes de la producción en masa, solicite al fabricante un informe de inspección de la primera muestra para confirmar que el ángulo cumple con los requisitos antes de proceder con la producción en serie. 4. Elija un fabricante con capacidad de rectificado CNC.Las rectificadoras CNC pueden controlar con precisión la trayectoria de la muela abrasiva, manteniendo la desviación angular dentro de ±0,3°. 5. Considere el margen de rectificado.Para cuchillas de corte personalizadasPuede especificar en el dibujo un margen de rectificado de 0,1 a 0,2 mm para permitir el rectificado de precisión final y el ajuste del ángulo. 8. Capacidad de control de ángulos de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. utiliza rectificadoras CNC de cinco ejes, logrando una precisión de control del ángulo de filo de ±0,3°. Cada cuchilla mecánica de precisión se inspecciona con un perfilómetro antes del envío y se proporciona un informe de inspección angular. Garantizamos que la desviación entre el ángulo especificado en el plano y el ángulo mecanizado real es ≤±0,5° (y puede controlarse dentro de ±0,3° en casos especiales). Conclusión La desviación entre el ángulo del borde marcado en el plano y el resultado final del mecanizado puede deberse a diversos factores: referencia de medición, radio del borde, deformación térmica, desgaste de la muela, precisión del instrumento o especificaciones incompletas en el plano. Siempre que ambas partes estén de acuerdo en las especificaciones, la medición y la inspección, la desviación puede mantenerse dentro de un rango aceptable. Mingbai Technology se compromete con la fabricación de precisión, garantizando que su plano y el producto final coincidan ángulo por ángulo.Sitio web: www.mingbaiblade.com
  • El desgaste del orificio de la hoja circular supera los 0,05 mm: ¿debe repararse o desecharse directamente?
    Jul 07, 2026
    En el proceso de corte longitudinal, las cuchillas circulares transmiten el par a través del orificio que encaja con el eje de la cuchilla. Tras un uso prolongado, la pared del orificio se ensancha gradualmente debido al desgaste por fricción y al montaje y desmontaje repetidos. Cuando el desgaste del orificio supera los 0,05 mm, muchos usuarios se enfrentan a un dilema: reparar la pieza, priorizando la precisión, o desecharla, lamentando el desperdicio. Mingbai Mechanical Tool Technology Co., Ltd. ofrece criterios de evaluación profesionales y soluciones de reparación. 1. Tres grados de desgaste del cañón  Desgaste ligero (0,05 mm)El orificio se ha deformado o ensanchado considerablemente. Tras la instalación, la cuchilla presenta una excentricidad severa, lo que provoca vibraciones intensas durante el corte y bordes ondulados evidentes en el producto. La reparación es compleja en esta etapa y requiere una cuidadosa selección de opciones. 2. ¿Reparar o desechar? Cinco dimensiones de evaluación 1. Valor residual de la hoja Si cuchillas circulares de alta resistencia para corte a alta velocidad Todavía quedan más de 3 afilados posibles, y la hoja tiene un alto valor original (por ejemplo, acero rápido de carburo o metalurgia de polvos). cuchillas circulares de carburo resistentes al desgaste), la reparación merece la pena. Si el filo está cerca del final de su vida útil, desecharlo es más económico. 2. Requisitos de precisión del equipo Las líneas de corte convencionales (con una tolerancia de precisión de ±0,1 mm) tienen una mayor tolerancia en cuanto a la precisión del orificio reparado. Cuchillas circulares de alta precisión Para el corte de tiras de precisión, se requieren estrictos estándares de concentricidad y deben inspeccionarse rigurosamente después de la reparación. 3. Patrón de desgaste Agrandamiento uniforme (desgaste similar en todas las áreas) → reparable. Desgaste o ensanchamiento unilateral → la reparación es difícil y requiere evaluación. Grietas o astillamiento en el borde del orificio → desechar inmediatamente. 4. Tipo de hoja Para cuchillas de aleación revestidasSe debe tener cuidado de no dañar el revestimiento durante la reparación del cañón; se recomienda la reparación profesional en fábrica. cuchillas personalizadasLa reparación suele ser la mejor opción debido a la falta de repuestos disponibles en el mercado. 5. Costo de reparación El coste de reparación suele ser del 15 % al 30 % del precio de una cuchilla nueva. Si la cuchilla reparada alcanza más del 70 % de la vida útil de una cuchilla nueva, la reparación resulta rentable. 3. Tres métodos de reparación 1. Recubrimiento del orificio mediante cepillado (cromado/niquelado) Electrodeposición de una capa de metal sobre la superficie desgastada del orificio para restaurar sus dimensiones. Ventajas: no altera el sustrato de la cuchilla, baja temperatura, sin deformación. Desventajas: dureza limitada del recubrimiento, no apto para condiciones de carga pesada. Adecuado para cuchillas mecánicas en operaciones de corte con carga media.  2. Inserción del manguito del cañón Amplíe el orificio original entre 0,5 y 1 mm, inserte a presión un manguito interior tratado térmicamente y mecanice el nuevo orificio para que recupere sus dimensiones originales. Ventajas: recupera la precisión de ajuste original y ofrece una larga vida útil. Desventajas: mayor coste y requiere equipo especializado. Adecuado para cuchillas de aleación de alta resistencia.  3. Soldadura de recubrimiento de orificios + re-mecanizado Utilice varillas de soldadura especiales para reconstruir la pared del orificio y, a continuación, vuelva a perforar hasta alcanzar las dimensiones originales. Ventajas: unión metalúrgica de la capa de reparación con el sustrato. Desventajas: zona afectada por el calor significativa, que puede provocar deformaciones. Adecuado para cuchillas circulares destinadas al corte de chapas gruesas. 4. Tres situaciones que requieren el desguace • Grietas en el borde del orificio (aunque sean muy pequeñas)• La cuchilla se ha afilado más de 5 veces y el grosor efectivo restante es insuficiente.· Desviación severa de la redondez del orificio (elipticidad >0,03 mm) y error de concentricidad >0,03 mm 5. Normas de verificación después de la reparación  Un reparado cuchilla mecánica de precisión Debe superar las siguientes inspecciones antes de su instalación: · Diámetro del orificio restaurado a la tolerancia original (H7 o H6)· Redondez del orificio ≤ 0,003 mm· Perpendicularidad entre el orificio y la cara frontal ≤ 0,005 mm· Excentricidad radial después del montaje del eje ≤ 0,008 mm 6. Servicios de reparación de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. ofrece servicios de reparación del desgaste del orificio de las cuchillas circulares: • Recubrimiento de orificios mediante cepillado (espesor de recubrimiento controlable, que restaura las dimensiones originales)· Inserción de manguito de ánima (ajuste a presión profesional, ajuste por interferencia)• Inspección CMM posterior a la reparación con informe de precisión• Garantía de calidad: 100% de éxito en el montaje tras la reparación; de lo contrario, la reparación será gratuita.  Conclusión Cuando el desgaste del orificio circular de la cuchilla supera los 0,05 mm, la decisión de repararla depende del valor residual de la cuchilla, los requisitos de precisión del equipo, el patrón de desgaste y el costo de la reparación. El desgaste leve no requiere tratamiento, el desgaste moderado puede repararse y el desgaste severo o las grietas deben desecharse definitivamente. Mingbai Technology está lista para ayudarle a prolongar la vida útil de la cuchilla y reducir los costos de herramientas con técnicas de reparación profesionales y capacidades de inspección.Sitio web: www.mingbaiblade.com
  • ¿Por qué las cuchillas de acero inoxidable siempre producen acumulación de material en el filo de corte durante el proceso de corte?
    Jul 06, 2026
    En las operaciones de corte de flejes de acero inoxidable, suele aparecer una acumulación pegajosa, similar a un tumor, en el filo de las cuchillas; este fenómeno se conoce como rebaba. Se forma por la unión en frío de diminutas partículas metálicas del material cortado, que se adhieren a la superficie del filo bajo alta temperatura y presión. La rebaba no solo aumenta la rugosidad del filo y la formación de rebabas, sino que también acelera el desgaste y, en casos graves, puede provocar astillamiento. Mingbai Mechanical Tool Technology Co., Ltd., con años de experiencia en el corte de acero inoxidable, analiza las causas de la rebaba y ofrece soluciones. 1. Mecanismo de formación del borde construido  El acero inoxidable posee una alta tenacidad, una elevada tendencia al endurecimiento por deformación y una baja conductividad térmica. Durante el corte, se produce una intensa fricción entre el borde y el material, lo que provoca un aumento brusco de la temperatura (que puede alcanzar localmente entre 500 y 800 °C). Bajo altas temperaturas y presiones, elementos como el cromo y el níquel presentes en el acero inoxidable experimentan un efecto de "soldadura en frío" con la superficie del borde, y las partículas del material se adhieren y acumulan gradualmente, formando un borde reconstruido.  El crecimiento del borde acumulado es dinámico: crece continuamente y se desprende periódicamente. Cuando se desprende, puede arrastrar material del borde, provocando defectos en el mismo. 2. ¿Por qué el acero inoxidable es particularmente propenso a la acumulación de material en los bordes? · Alta adherenciaEl contenido de cromo en el acero inoxidable hace que su superficie sea propensa a adherirse a los materiales de las cuchillas.· Baja conductividad térmicaEl calor se concentra en la zona del borde, acelerando la adhesión.· endurecimiento laboralEl material se endurece rápidamente durante el cizallamiento, lo que aumenta la fricción y eleva aún más las temperaturas. 3. Cinco causas de la formación de bordes de acumulación 1. Acabado superficial de borde insuficiente Cuanto más rugosa sea la superficie del borde, mayor será la cantidad de picos y valles microscópicos, lo que facilita que las partículas de acero inoxidable se "anclen" en las hendiduras y se acumulen gradualmente formando un borde engrosado. Cuchillas de acero inoxidable para cortes de precisión. Se requiere una rugosidad superficial del borde Ra ≤ 0,1 μm; de lo contrario, es muy probable que se forme un borde recrecido.  2. El ángulo del borde es demasiado pequeño. Un ángulo de borde excesivamente pequeño (
1 2 3 4 5 6 7 8
dejar un mensaje
Si está interesado en nuestros productos y desea obtener más información, deje un mensaje aquí y le responderemos lo antes posible.
entregar

dejar un mensaje

dejar un mensaje
Si está interesado en nuestros productos y desea obtener más información, deje un mensaje aquí y le responderemos lo antes posible.
entregar

Hogar

Productos

WhatsApp

Contáctanos