Hogar

blog

blog

  • Aparecen pequeñas grietas en la superficie de las cuchillas de aleación después de su uso: ¿se pueden seguir utilizando?
    Jul 03, 2026
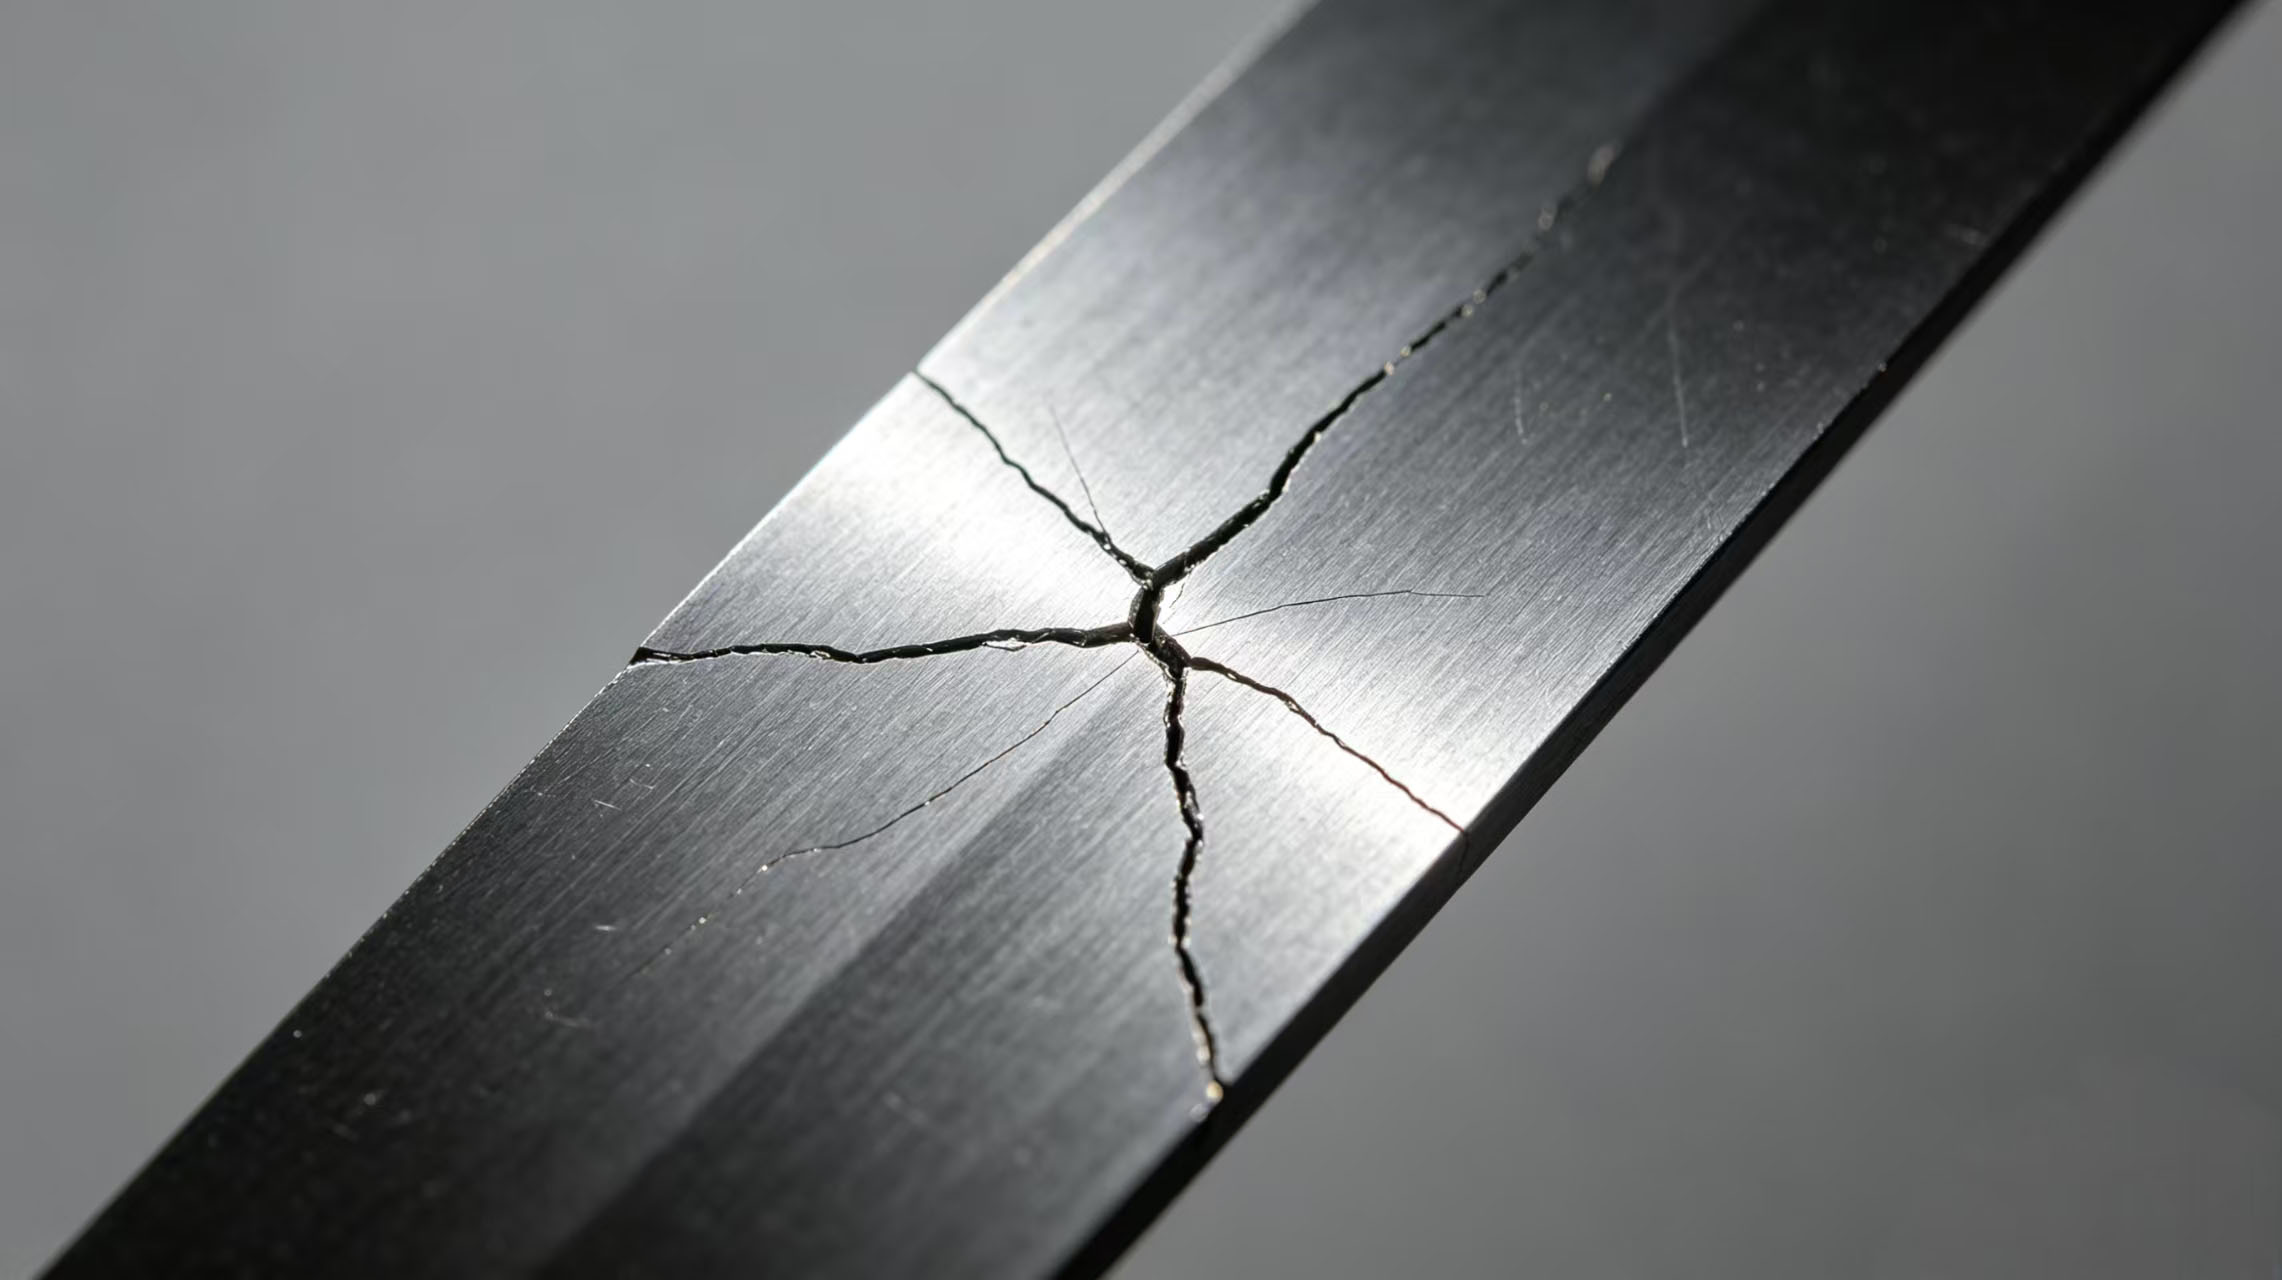
    En la producción de corte longitudinal, los operarios a veces encuentran pequeñas grietas en la superficie de las cuchillas de aleación. Algunas de estas grietas son visibles a simple vista, mientras que otras solo se aprecian con una lupa. Ante esta situación, la primera reacción de muchos es: "¿Aún se puede utilizar?". Mingbai Mechanical Tool Technology Co., Ltd., basándose en la ciencia de los materiales y la experiencia en el sector, le ofrece criterios de evaluación y recomendaciones para su correcto funcionamiento. 1. Dos tipos de grietas: grietas superficiales frente a grietas profundas Microfisuras superficialesLa profundidad suele ser inferior a 0,05 mm y solo se encuentra en la capa superficial de la hoja. Estas grietas pueden ser causadas por el estrés térmico del rectificado, la tensión de contracción del recubrimiento o un impacto menor. Si la grieta no se extiende hasta el borde y el material de la hoja es resistente hoja de acero de alta velocidadPuede que se pueda utilizar temporalmente en condiciones de baja carga. Grietas profundas: La profundidad supera los 0,1 mm o se extiende desde la superficie hacia el interior. Estas grietas suelen originarse por un estrés excesivo durante el tratamiento térmico, microfisuras de temple o fatiga a largo plazo. Una vez que aparece una grieta profunda, hoja de carburo puede fracturarse por completo en cualquier momento y debe ser retirado de servicio inmediatamente. 2. Causas comunes de grietas 1. Quemadura por moliendaDurante el reafilado, una velocidad de avance excesiva o un enfriamiento insuficiente provocan un sobrecalentamiento localizado, produciendo grietas de rectificado. Estas grietas suelen ser reticulares o lineales finas, distribuidas cerca del filo. Común en cuchillas circulares de corte de precisión.  2. Defectos del tratamiento térmicoUna temperatura de temple demasiado alta o un revenido inadecuado dejan una tensión residual excesiva en el interior de la hoja, que se libera lentamente durante el uso y provoca grietas. 3. Grietas por fatigaCuchillas de aleación para el corte de acero al silicio Al estar sometidas a esfuerzos de corte alternos durante largos períodos, las grietas por fatiga se inician en los puntos de concentración de esfuerzos. 4. Grietas por impactoLa hoja recibe un impacto inesperado (como juntas de material o inclusiones duras), lo que provoca un astillamiento localizado que se extiende hasta formar una grieta. 5. Grietas en el revestimientoLos recubrimientos PVD son duros pero frágiles. Bajo un impacto significativo, el recubrimiento puede agrietarse mientras que el sustrato permanece intacto. Dichas grietas solo afectan la vida útil del recubrimiento; el sustrato de cuchillas de aleación revestidas puede seguir utilizándose. 3. Método de tres pasos para determinar si aún se puede utilizar. Paso 1: Identificar la ubicación de la grieta. · Grieta en el borde → Peligroso, pueden desprenderse trozos durante el corte, debe retirarse de servicio.· Grieta en una zona no sometida a tensión del cuerpo de la pala, como cerca del orificio → Menor riesgo, se puede utilizar con monitorización a corto plazo.· Grieta en la cara frontal, pero que no se extiende hasta el diámetro exterior → Se necesita una inspección más profunda.  Paso 2: Evaluar la profundidad de la grieta • Observe con una lupa de 10x o superior. Si la grieta es tan fina como un cabello y no penetra la superficie, puede tratarse de una grieta superficial.• Utilice la inspección con líquidos penetrantes: limpie la cuchilla, aplique el penetrante, retire el exceso y luego aplique el revelador. Si la línea de revelado es continua y nítida, la grieta es relativamente profunda.Raspe suavemente con una uña o una pieza de metal. Si nota una ranura visible, la profundidad podría superar los 0,1 mm.  Paso 3: Decidir en función de las condiciones de trabajo. · Baja velocidad, baja carga, posición no crítica para la seguridad → una grieta superficial puede ser utilizable temporalmente, pero aumente la frecuencia de inspección.· Línea de producción automatizada de alta velocidad y alta carga → se recomienda retirar de servicio cualquier grieta.• Si se cortan materiales valiosos o se pone en riesgo la seguridad del personal, reemplácelos inmediatamente. 4. Tolerancia a las grietas para diferentes materiales de las cuchillas · Cuchillas de acero de alta velocidad: Buena tenacidad, las microfisuras superficiales pueden utilizarse a corto plazo con supervisión.· Cuchillas de carburoEs muy frágil; se recomienda retirar de servicio cualquier grieta. Las grietas en el carburo se propagan con extrema rapidez.  · Cuchillas de acero inoxidable: Máxima resistencia, tolerancia relativamente mayor a las grietas superficiales.· cuchillas recubiertasSi solo está agrietado el recubrimiento y el sustrato está intacto, se pueden seguir utilizando, pero el efecto protector del recubrimiento se reduce. 5. Manejo de emergencias en caso de cuchillas agrietadas Si debe utilizar temporalmente un cuchilla de corte personalizada Con una grieta, sigue estas reglas: 1. Reduzca la velocidad de corte a menos del 60% de lo normal.2. Disminuya la separación y el solapamiento de las hojas para reducir el impacto.3. Deténgase cada 30 minutos para comprobar si la grieta se ha propagado.4. Instale un protector alrededor de la cuchilla. 6. ¿Cómo prevenir las grietas? · Estandarizar el afilado: Devolver a la fábrica para rectificado CNC, controlando la velocidad de avance y la refrigeración para evitar quemaduras por rectificado.· Optimizar el tratamiento térmico: Elija proveedores con capacidad de inspección metalográfica para garantizar un templado adecuado.· Seleccione el material apropiadoPara condiciones de alto impacto, elija cuchillas circulares más resistentes al desgaste.· Inspeccionar antes de la instalaciónCompruebe el filo y la superficie de cada cuchilla nueva con una lupa. 7. Recomendaciones y servicios de inspección de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. recomienda retirar de servicio inmediatamente cualquier grieta que llegue hasta el borde o que tenga una profundidad superior a 0,1 mm. Si no se puede determinar la profundidad de las grietas, puede enviar la cuchilla al laboratorio de Mingbai para su inspección mediante líquidos penetrantes o partículas magnéticas. Emitiremos un informe de inspección que indicará claramente la ubicación, la longitud y la profundidad de la grieta, y determinaremos si la herramienta es utilizable o no.  Conclusión Las pequeñas grietas no implican un desecho inmediato, pero nunca deben tomarse a la ligera. La ubicación, la profundidad, las condiciones de trabajo y el material determinan el destino de una hoja agrietada. Ante la duda, lo más seguro es retirarla de servicio, inspeccionarla y consultar con un fabricante especializado. Mingbai Technology ofrece servicios de inspección de grietas y evaluación de riesgos.Sitio web: www.mingbaiblade.com
  • Cuando las cuchillas de la cortadora producen un ruido agudo durante el corte, ¿se trata de un problema de la cuchilla o de un problema del equipo?
    Jun 30, 2026
    En las operaciones de corte de metal, un ruido agudo y penetrante proveniente de las cuchillas durante el corte es una señal de alarma. Este ruido no solo afecta el entorno laboral, sino que a menudo indica posibles problemas con la cuchilla o el equipo. Muchos operarios tienen dificultades para identificar la fuente del ruido, reemplazando las cuchillas a ciegas o deteniendo la producción para inspeccionarlas, lo que genera pérdidas de tiempo y aumenta los costos. Mingbai Mechanical Tool Technology Co., Ltd., basándose en numerosos casos de diagnóstico in situ, le ayuda a determinar rápidamente si el ruido agudo proviene de la cuchilla o del equipo. 1. Dos fuentes típicas de ruido agudo  1. Sonido chirriante continuo de alta frecuencia (similar al raspado de metal) Este sonido es continuo, agudo y generalmente está relacionado con la frecuencia de rotación de la cuchilla o del eje de la cuchilla. Causas comunes: · La separación entre las hojas es demasiado pequeña, los bordes superior e inferior se rozan entre sí.Lubricación insuficiente, fricción seca entre la cuchilla y el material.· El ángulo de separación del filo es demasiado pequeño, lo que provoca un área de contacto excesiva entre el cuerpo de la cuchilla y el material.• La rugosidad de la superficie de la pala es demasiado alta, lo que resulta en un coeficiente de fricción elevado. 2. Sonido de impacto periódico (similar a un "clic" o "clac") Este sonido se produce rítmicamente, una o varias veces por revolución. Causas comunes: · El filo de la cuchilla presenta astillamientos; la zona astillada impacta el material durante la rotación.· Excentricidad de la hoja o del eje de la hoja, que produce un impacto en cada revolución.• Holgura excesiva entre el orificio de la cuchilla y el eje de la cuchilla, lo que provoca que la cuchilla oscile sobre el eje. 2. Diagnóstico en tres pasos: ¿Hoja o equipo? Paso 1: Prueba sin carga  Retire el material y deje que las cuchillas de la cortadora funcionen sin carga. Si el ruido desaparece, el problema reside en el material o en los parámetros de corte. Si el ruido persiste, el problema reside en la cuchilla o en el equipo. Paso 2: Prueba de intercambio Traslade la cuchilla circular ruidosa a otra máquina normal y póngala en marcha. Si el ruido se reproduce con la cuchilla, el problema reside en la cuchilla misma. Si el ruido persiste en la máquina original, el problema reside en el equipo. Paso 3: Inspección componente por componente • Retire la cuchilla y gire solo el eje de la cuchilla; escuche si hay ruidos anormales en los cojinetes.• Compruebe la excentricidad del eje de la cuchilla (mida con un comparador de cuadrante; la excentricidad radial debe ser ≤0,005 mm).• Compruebe la separación de las cuchillas (mida con un calibrador de espesores; debe ser del 5% al ​​10% del espesor del material). 3. Problemas de ruido relacionados con las cuchillas 1. Astillamiento de bordes Cuchillas circulares para el corte de tiras de acero inoxidable Pueden aparecer pequeñas astillas en los bordes al entrar en contacto con zonas duras del material. Cuando la zona astillada gira y entra en contacto con el material, lo que produce un sonido de "chasquido" periódico.  2. Desgaste irregular en los bordes Cuchillas de aleación para el corte de acero al silicio Son propensos a sufrir desgaste localizado debido a la dureza del material. El contacto alterno de las zonas desgastadas y sin desgastar con el material produce un chirrido periódico. 3. Desprendimiento del revestimiento Después del recubrimiento PVD de cuchillas de corte de alta velocidad Al desprenderse, el sustrato expuesto tiene un coeficiente de fricción mayor con el material, lo que genera un chirrido continuo. 4. Deformación de la hoja Cuchillas circulares ultrafinas Durante el tratamiento térmico o el uso, puede producirse una deformación en la cara frontal, lo que provoca que la trayectoria del borde se vuelva ondulada durante la rotación y genere ruido de alta frecuencia. 4. Problemas de ruido relacionados con los equipos 1. Daños en el rodamiento Cuando los cojinetes del husillo están desgastados o picados, los elementos rodantes que pasan sobre las zonas dañadas producen vibraciones de alta frecuencia y chirridos, que se intensifican a medida que aumenta la velocidad.  2. Eje de la cuchilla doblado El eje de la cuchilla, ligeramente curvado, crea un impacto radial una vez por revolución, produciendo un sonido de impacto rítmico. 3. Juego excesivo en los engranajes Los engranajes de transmisión desgastados con mayor holgura producen ruido de impacto durante el engranaje bajo cargas de corte. 4. Fallo del sistema de lubricación La falta de lubricante o la obstrucción de los conductos de aceite provocan que los cojinetes y los engranajes funcionen en seco, produciendo chirridos metálicos. 5. Soluciones Problemas con la cuchilla: · Desgaste o astillamiento → devolver a fábrica para reafilar o reemplazar.· El revestimiento se está desprendiendo → vuelva a recubrir o reemplace con cuchillas de corte personalizadas.· Deformación → comprobar la planitud; desechar si está fuera de tolerancia. Problemas con el equipo: · Daños en los cojinetes → Reemplace los cojinetes del husillo e inspeccione el eje de la cuchilla.· Eje de la cuchilla doblado → enderezarlo o reemplazarlo.· Sistema de lubricación → limpiar los conductos de aceite y reemplazar el lubricante. 6. Servicios de diagnóstico de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. ofrece servicios de diagnóstico de ruido: • Diagnóstico de audio remoto gratuito (grabe el sonido del equipo en funcionamiento y envíenoslo).• Pruebas de vibración in situ utilizando un medidor de vibración para capturar datos espectrales.• Emitir un informe de diagnóstico que identifique claramente la fuente del ruido y proponga soluciones.• Proporcionar recomendaciones para la reducción del ruido (ajuste de la separación, mejora de la lubricación, selección de la cuchilla).  7. Estudio de caso Una planta de corte de tiras de acero inoxidable experimentó un ruido agudo y continuo de perforación. cuchillas circulares para cortes de precisión Durante el corte, el cliente probó cuchillas de tres proveedores diferentes, pero el ruido persistió. Los ingenieros de Mingbai inspeccionaron la máquina in situ y descubrieron que la holgura radial del cojinete del eje inferior de la cuchilla era de 0,08 mm (el estándar es ≤0,02 mm) y que la jaula del cojinete se había fracturado. Tras la sustitución del cojinete, el ruido desapareció por completo. Conclusión Cuando las cuchillas de la cortadora producen un ruido agudo durante el corte, podría deberse a un problema con la cuchilla o con el equipo. Utilice el método de tres pasos: "prueba sin carga + prueba de intercambio + inspección componente por componente" para localizar rápidamente la fuente del problema. Mingbai Technology está lista para ayudarle a eliminar el ruido y restablecer una producción fluida gracias a nuestras capacidades de diagnóstico profesionales.Sitio web: www.mingbaiblade.com
  • ¿Qué condiciones ocultas se esconden tras las promesas de "afilado gratuito" de los fabricantes de cuchillas mecánicas?
    Jun 29, 2026
    Al comprar cuchillas personalizadas, cuchillas circulares o cuchillas de corte, muchos fabricantes anuncian "afilado gratuito" para atraer clientes. Suena como una gran oferta: devolver la cuchilla desafilada para que la afilen sin costo alguno. Sin embargo, Mingbai Mechanical Tool Technology Co., Ltd. le recuerda: El reafilado gratuito no significa un reafilado incondicional.Este artículo revela las restricciones comunes que se esconden tras las ofertas "gratuitas". 1. ¿Por qué los fabricantes ofrecen "afilado gratuito"? • Atraer la cooperación a largo plazo y aumentar la fidelización de los clientes.• Comprender los patrones de uso del cliente mediante el reajuste y obtener oportunidades de recompra.• Identificar las cuchillas que llegan al final de su vida útil durante el reafilado y generar nuevos pedidos. 2. Seis afecciones ocultas más comunes  1. Solo el primer afilado es gratuito. El "afilado gratuito" de muchos fabricantes en realidad solo cubre el primer afilado, y los afilados posteriores conllevan cargos. cuchilla circular para cortes de precisión Normalmente requiere entre 3 y 5 reafilados a lo largo de su ciclo de vida. 2. Solo desgaste normal, no daños anormales. Si una cuchilla presenta astillamientos, grietas, deformaciones u otro desgaste anormal, el servicio de afilado gratuito generalmente no se aplica. Los fabricantes lo clasificarán como "uso inadecuado" y exigirán una reparación de pago o su desecho directo. 3. Frecuencia de reafilado ligada al espesor restante de la hoja. Cuando la eliminación acumulada por reafilado supera el 10%-15% del espesor original, los fabricantes pueden negarse a realizar más reafilados, alegando que la hoja ha "alcanzado su límite de vida útil". Sin embargo, para cuchillas personalizadas de acero de alta velocidad, un número razonable de reafilados debería ser mayor. 4. Los gastos de envío no están incluidos. El "afilado gratuito" a menudo no incluye los gastos de envío. cuchilla de corte de alta resistencia Pueden pesar decenas de kilogramos, y el envío de ida y vuelta puede superar el valor del propio afilado.  5. Requisitos de frecuencia mínima de devolución Algunos fabricantes exigen a los clientes que devuelvan las cuchillas para reafilarlas un cierto número de veces al año, o revocarán la elegibilidad gratuita. Esto es difícil para los usuarios de cuchillas de aleación para corte en lotes pequeños para encontrarse. 6. No hay garantía de rendimiento después del reafilado. La condición más oculta es que algunos fabricantes no proporcionan informes de inspección después del reafilado gratuito y no garantizan indicadores de precisión como el ángulo y la excentricidad. El reafilado cuchilla mecánica de precisión Puede que su rendimiento sea peor que antes.  3. ¿Cómo evitar estos escollos? · Aclarar antes de firmar: el número de afilados gratuitos, el alcance del servicio y la responsabilidad sobre los gastos de envío.• Solicitar un informe de reenfoque: proporcionar datos comparativos de ángulo y desviación antes y después de cada reenfoque.  • Defina claramente qué se entiende por daño anormal: qué se considera astillamiento "anormal" y qué se considera desgaste "normal".• Conserve los registros de inspección originales: para que sirvan de base de comparación después del reafilado. 4. Política de perfeccionamiento de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. ofrece servicios de reafilado transparentes: • El primer afilado es gratuito (gastos de envío incluidos).• Los afilados posteriores tienen un precio claramente definido según el diámetro y el material de la hoja, sin cargos ocultos.Cada reafilado incluye un informe de inspección que muestra los datos antes y después.• Los daños anormales se comunican con antelación y el cliente decide si reparar o desechar.• No hay umbral mínimo de frecuencia de retorno: el reafilado se realiza según sea necesario.  5. Comparación de costos Tomar una cuchilla de corte personalizada Por ejemplo, con un valor de 800 RMB y 4 reafilados a lo largo de su ciclo de vida: • Plan de reafilado "gratuito": la primera vez es "gratis", las 3 veces siguientes cuestan 300 RMB cada una más gastos de envío, sin informes de reafilado, con un total aproximado de 900 RMB más gastos de envío.· Plan de reafilado transparente de Mingbai: la primera vez es gratuita, incluyendo el envío; las 3 veces siguientes cuestan 200 RMB cada una, con precios claros y un informe de reafilado incluido, para un total de 600 RMB.  Conclusión El "afilado gratuito" suena atractivo, pero a menudo esconde condiciones ocultas. Al elegir cuchillas, no solo debe fijarse en el precio de compra, sino también considerar los costes totales de afilado y la transparencia del servicio. Mingbai Technology ofrece una política de afilado transparente, garantizando que comprenda cada gasto con claridad. Para obtener información detallada sobre los precios de afilado, solicite nuestra lista de precios.Sitio web: www.mingbaiblade.com
  • Al cortar materiales de diferente espesor con cuchillas circulares, ¿es necesario personalizar el filo por separado?
    Jun 23, 2026
    En la producción de corte longitudinal, muchos usuarios se enfrentan a este dilema: el mismo equipo y el mismo juego de cuchillas circulares funcionan perfectamente con material de 0,5 mm, pero al cambiar a 1,5 mm del mismo material, surgen problemas como rebabas, desgarros e incluso astillamiento. Entonces se preguntan: al cortar materiales de diferente espesor con cuchillas circulares, ¿es necesario personalizar el filo? Mingbai Mechanical Tool Technology Co., Ltd. responde: No necesariamente siempre, pero cuando la diferencia de grosor supera un cierto rango, es necesario personalizarlo.Este artículo ofrece un análisis detallado. 1. El impacto de las diferencias de espesor en los requisitos de los bordes 1. Relación entre el ángulo del filo y la resistencia al corte. El ángulo del filo (ángulo de cuña) determina el filo y la resistencia de la hoja: · Materiales delgados (2 mm) requieren un ángulo grande (25°-30°) para garantizar la resistencia del borde; de ​​lo contrario, se producen astillamientos. Si cuchillas circulares para cortar láminas delgadas Se utilizan para cortar placas gruesas, el borde es demasiado afilado y propenso a astillarse. Cuchillas de acero de alta velocidad para el corte de chapas gruesas Se utilizan para cortar láminas delgadas, pero el filo queda demasiado desafilado, lo que provoca la formación de grandes rebabas en el borde cortado.  2. Radio del borde y deformación del material El radio del borde (valor de pasivación) determina el grado de extrusión al penetrar el material: • Los materiales delgados requieren un radio de borde extremadamente pequeño (R≤0,005 mm) para minimizar la deformación del material.• Los materiales gruesos requieren un radio de borde ligeramente mayor (R=0,01-0,02 mm) para mejorar la resistencia al impacto en los bordes. 3. Reacción en cadena de cambios de brecha y superposición Cuando cambia el grosor, es necesario reajustar la separación y el solapamiento de las cuchillas. Sin embargo, si el diseño del filo es inadecuado, incluso ajustando los parámetros será difícil lograr el efecto de corte ideal.  2. ¿Cuándo es necesaria la personalización independiente de Edge? 1. La diferencia de espesor supera las 3 veces. Por ejemplo, si se utiliza el mismo equipo para cortar materiales de 0,3 mm y 1,0 mm, los requisitos de ángulo y radio del borde son completamente diferentes. Dos conjuntos de cuchillas circulares para cortar tiras de acero inoxidable debe ser personalizado. 2. Propiedades de los materiales completamente diferentes Incluso con el mismo grosor, los diferentes materiales (por ejemplo, la tira de cobre frente a la tira de acero inoxidable) tienen diferentes requisitos para los bordes. Cuchillas circulares para cortar tiras de cobre. requieren bordes extremadamente afilados y antiadherentes, mientras que cuchillas de aleación para cortar acero al silicio requieren bordes resistentes al desgaste. 3. Rigidez diferente del equipo Los equipos antiguos con poca rigidez requieren un borde más romo para absorber el impacto; los equipos nuevos con suficiente rigidez pueden usar un borde más afilado. Si dos conjuntos de equipos comparten el mismo cuchillas personalizadas de alta precisiónLos resultados inevitablemente diferirán. 3. ¿Cuándo no es necesaria la personalización? • Diferencia de espesor dentro de ±50% (por ejemplo, 0,8 mm y 1,2 mm): utilice un ángulo de borde medio y ajuste la separación.Ambos se encuentran dentro del rango de material delgado (0,3-0,8 mm) o dentro del rango de material grueso (1,5-3 mm): solo es necesario ajustar con precisión la separación; no se requiere ninguna personalización de borde por separado.  4. Solución de personalización "Un material, un borde" de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. ofrece servicios de personalización específicos: 1. El cliente proporciona el tipo de material, el rango de espesor y el modelo del equipo.2. Los ingenieros de Mingbai calculan la combinación óptima de ángulo de borde, radio y ángulo de holgura.3. Producir el correspondiente cuchillas de corte personalizadas y adjuntar un informe de inspección de bordes.  Si el mismo equipo necesita cortar diferentes grosores, podemos proporcionar un "juego de cuchillas multifilares para diferentes grosores" con marcado láser en la cuchilla que indica el grosor recomendado para evitar un uso incorrecto. 5. Comparación de casos Una planta de corte de tiras de cobre utilizaba el mismo juego de cuchillas circulares resistentes al desgaste para cortar tiras de cobre de 0,2 mm y 0,8 mm. El corte de 0,2 mm producía bordes lisos, pero el de 0,8 mm generaba rebabas severas y reducía la vida útil de las cuchillas a la mitad. Mingbai Technology personalizó dos juegos de cuchillas circulares de corte con diferentes ángulos de filo: un filo afilado de 18° para material delgado y un filo resistente al desgaste de 25° para material grueso. Al cambiar las cuchillas al modificar el material, las rebabas desaparecieron y la vida útil total de las cuchillas aumentó un 40 %.  Conclusión Al cortar materiales de diferente grosor con cuchillas circulares, no siempre es necesario personalizar el filo por separado. Sin embargo, cuando la diferencia de grosor supera el triple, las propiedades del material difieren o la rigidez del equipo varía significativamente, personalizar el filo es esencial para garantizar la calidad del corte. Mingbai Technology se compromete a ofrecer soluciones profesionales de "un material, un filo", asegurando resultados excelentes tanto para materiales delgados como gruesos. Sitio web: www.mingbaiblade.com
  • ¿Puede un desequilibrio dinámico deficiente de las cuchillas de la cortadora dañar el husillo del equipo?
    Jun 22, 2026
    La respuesta es: Sí, y las consecuencias son más graves de lo que podrías imaginar.Muchas fábricas de máquinas de corte se centran únicamente en el material de la hoja y el filo, pero pasan por alto el indicador crítico del equilibrio dinámico. Cuchillas de corte con un equilibrio dinámico deficiente Durante el funcionamiento a alta velocidad, se generan fuerzas centrífugas que actúan como un "golpeteo de alta frecuencia", impactando continuamente los cojinetes del husillo. Con el tiempo, esto provoca una pérdida de precisión del husillo, daños en los cojinetes e incluso la falla total de la máquina. Mingbai Mechanical Tool Technology Co., Ltd. ofrece un análisis detallado de los riesgos de un desequilibrio dinámico deficiente y sus soluciones. 1. ¿Cómo daña el husillo un mal equilibrio dinámico?  Cuando un cuchilla de corte de alta velocidad Debido a su excentricidad de masa, genera un impacto centrífugo con cada revolución. A 300 RPM, esto equivale a aproximadamente 430 000 impactos por día; a 1000 RPM, el número de impactos diarios alcanza los 1,44 millones. Estos impactos se transmiten a través del eje de la cuchilla hasta los cojinetes del husillo, provocando: · Picadura de cojinetesSe forman pequeñas hendiduras en los elementos rodantes y las pistas de rodadura bajo microimpactos, lo que aumenta gradualmente los niveles de vibración.· Fractura de jaula: La tensión alterna de alta frecuencia provoca la fractura por fatiga de la jaula del rodamiento.· Doblado de husillos: Una fuerza unilateral prolongada provoca una deformación permanente por flexión del husillo.· Desgaste del eje de la cuchilla: El desgaste por fricción en la interfaz eje-cojinete crea holgura. 2. Cuatro síntomas típicos de un mal equilibrio dinámico  1. Los niveles de vibración del husillo aumentan continuamente.: La velocidad de vibración (RMS) medida con un medidor de vibración aumenta desde el valor normal de 1,0 mm/s hasta superar los 3,0 mm/s.2. Desgaste anormal de la hoja: El borde muestra patrones de desgaste "ondulados", con cuchillas circulares para cortes de precisión Se desgasta mucho más rápido en ciertas zonas.3. Disminución de la precisión del producto: Las fluctuaciones en el ancho de corte aumentan y las rebabas alternan entre grandes y pequeñas.4. Sobrecalentamiento de la carcasa del husilloEl aumento de la fricción en los cojinetes eleva la temperatura de la carcasa del husillo entre 10 y 20 °C por encima de lo normal.  3. Causas comunes de un mal equilibrio dinámico • Material de la pala no homogéneo (segregación, porosidad)• Diámetros internos y externos no concéntricos durante el rectificado (error de concentricidad excesivo)• Errores de instalación acumulativos debido a ejes, espaciadores y tuercas· Desgaste irregular de los bordes después del uso cuchillas circulares para cortar tiras de acero inoxidable• Fallo al reequilibrar después de reafilar 4. Normas y recomendaciones de grado de equilibrio dinámico  Para cuchillas de corte de alta velocidad (velocidad de línea > 500 m/min), el grado de equilibrio dinámico debe alcanzar G2.5 o superior. Por ejemplo, una pala de 200 mm de diámetro y 5 kg permite un desequilibrio residual de aproximadamente 0,025 g·m en G2.5, lo que equivale a una masa excéntrica de 0,025 g a un radio de 100 mm (aproximadamente el peso de dos granos de sal). 5. ¿Cómo resolver problemas de equilibrio dinámico?  1. Realizar la corrección del equilibrio dinámico antes del envío. Cada cuchilla personalizada de alta precisión Los productos de Mingbai Technology se someten a pruebas de equilibrio dinámico en un solo plano o en dos planos antes del envío, con un desequilibrio residual mejor que los requisitos G2.5. 2. Servicio de equilibrado dinámico in situ En el caso de palas ya instaladas, los equilibradores dinámicos portátiles pueden realizar correcciones en el equipo sin necesidad de desmontarlo. 3. Pruebas periódicas Se recomienda comprobar el equilibrio dinámico de las cuchillas cada 3-6 meses, especialmente en el caso de cuchillas resistentes al desgaste para el corte de paneles de automóviles en condiciones de carga pesada. 6. Comparación de costos de problemas de equilibrio dinámico • Equilibrado preventivo: aproximadamente 200-500 RMB por pala• Sustitución de los cojinetes del husillo: aproximadamente entre 5.000 y 20.000 RMB, con un tiempo de inactividad de 2 a 3 días.• Sustitución del conjunto completo del husillo: aproximadamente entre 30.000 y 100.000 RMB, con un tiempo de inactividad de entre 1 y 2 semanas. Conclusión Las cuchillas de corte con un equilibrio dinámico deficiente pueden presentar solo un ligero aumento de vibración a corto plazo, pero su uso prolongado inevitablemente dañará el husillo. El equilibrio dinámico no es una característica opcional, sino una medida de seguridad estándar para el corte a alta velocidad. Mingbai Technology proporciona informes de inspección de equilibrio dinámico para cada cuchilla de corte personalizada, brindándole así tranquilidad. Para servicios de equilibrio dinámico in situ, no dude en contactar con nuestro equipo técnico.Sitio web: www.mingbaiblade.com
  • Al personalizar las cuchillas, ¿solicitar la "fabricación basada en muestras" realmente causa más problemas?
    Jun 17, 2026
    Al personalizar cuchillas, muchos clientes creen que la fabricación a partir de muestras es la opción más segura: «Yo les proporciono una cuchilla vieja y ustedes simplemente la copian». Sin embargo, Mingbai Mechanical Tool Technology Co., Ltd. ha descubierto que esta solicitud, aparentemente sencilla, es en realidad la que genera más problemas. ¿Por qué? Porque la propia cuchilla vieja podría estar dando información engañosa. 1. Tres cosas que un viejo cuchillo no te dirá  1. Ya se ha reafilado varias veces. A cuchilla de corte usada Es posible que se haya afilado entre 3 y 5 veces, reduciendo su diámetro exterior, modificando el ángulo del filo y agrandando el orificio. Si se copia tal cual, la nueva hoja se fabricará con dimensiones posteriores al desgaste desde el principio, lo que resultará en una holgura excesiva y una mala calidad de corte al instalarla. 2. Puede que ya esté deformado o tenga microfisuras. Cuchilla circular de precisión tras un uso prolongado Puede presentar una ligera deformación en su cara frontal (planitud fuera de tolerancia) o microfisuras invisibles. Si durante el proceso de copiado solo se mide el contorno exterior sin comprobar la deformación, la nueva hoja heredará estos defectos. 3. Puede ser el resultado de una selección incorrecta. Si la hoja original tenía un material o ángulos inadecuados para sus condiciones de trabajo, copiarla solo transmitirá los mismos errores. Hoja de aleación para cortar acero al silicio Con un ángulo de borde excesivamente pequeño que provocaba astillamientos frecuentes, la copia seguirá astillada. 2. Tres errores comunes en la fabricación basada en muestras 1. Solo se miden las dimensiones, no se pregunta sobre las condiciones de trabajo. Algunos fabricantes simplemente toman medidas sin preguntar sobre el tipo de equipo, el grosor del material o la velocidad de corte. El resultado hoja personalizada de acero de alta velocidad Puede que tenga las dimensiones correctas, pero el material o la dureza sean incorrectos, lo que provocará problemas durante la instalación.  2. Ignorar la compensación de desgaste El diámetro exterior de la hoja antigua se ha reducido debido al reafilado. Si la nueva hoja se fabrica con estas dimensiones, la holgura será excesiva al instalarla, lo que provocará rebabas importantes. La solución correcta consiste en deducir el diámetro exterior original de fábrica a partir del número de reafilados durante el proceso de ingeniería inversa y fabricar la hoja con el tamaño original.   3. Recubrimiento de paso Es posible que el recubrimiento de la cuchilla vieja se haya desgastado por completo y sea invisible a simple vista. Si no se especifican los requisitos de recubrimiento durante la fabricación basada en muestras, el fabricante podría producir una cuchilla sin recubrimiento con una vida útil de tan solo un tercio de la original. 3. Cómo ejecutar correctamente la "fabricación basada en muestras" 1. Proporcione información sobre la muestra y las condiciones de funcionamiento. Además de enviar vieja cuchilla de corte Para las muestras, proporcione: grado del material, espesor, velocidad del equipo y problemas de corte actuales (rebabas, astillamiento, corta vida útil, etc.). 2. Aceptar sugerencias de optimización inversa Tras recibir la muestra, Mingbai Technology: • Medir dimensiones y ángulos• Ensayo de dureza y estructura metalográfica· Evaluar si el diseño original es razonable en función de las condiciones de trabajo. Si el diseño original tiene defectos, como un ángulo de borde excesivamente pequeño en cuchilla circular para cortar tiras de acero inoxidablePropondremos de forma proactiva la optimización en lugar de copiar a ciegas.  3. Dar prioridad a los planos originales de fábrica. Si se dispone de los planos originales, la fabricación se realizará según dichos planos, utilizando la muestra antigua únicamente como referencia. En caso de no existir planos, Mingbai Technology puede generarlos mediante ingeniería inversa y solicitar su aprobación antes de la producción. 4. ¿Cuándo es la fabricación basada en muestras la mejor opción? · El diseño original de la pala ha tenido mucho éxito y ha funcionado de forma estable durante años.· El fabricante original ha cesado la producción y no puede proporcionar los planos.· La hoja tiene una forma compleja que no puede expresarse completamente mediante dibujos. 5. Proceso de "Fabricación basada en muestras" de Mingbai Technology 1. El cliente envía la cuchilla vieja con la descripción de su estado de funcionamiento.2. El laboratorio Mingbai realiza mediciones 3D y pruebas de dureza.3. Los planos de ingeniería inversa se emiten con los elementos de optimización recomendados marcados.4. La producción se lleva a cabo tras la confirmación del cliente, con una inspección del primer artículo antes de la entrega del lote.5. La cuchilla vieja se devuelve con el envío.  Conclusión La fabricación basada en muestras no se limita a la simple replicación, sino que implica comprender el historial de uso de la hoja original. En Mingbai Technology, no nos conformamos con la replicación; buscamos la optimización, logrando que la nueva hoja sea más duradera y adecuada que la muestra anterior. Si necesita servicios de fabricación basados ​​en muestras, no dude en contactar con nuestro equipo técnico.Sitio web: www.mingbaiblade.com
  • ¿Por qué se rompen las cuchillas mecánicas con más facilidad en invierno que en verano?
    Jun 16, 2026
    Muchos talleres de corte experimentan un fenómeno extraño: las mismas cuchillas circulares y de corte funcionan perfectamente en verano, pero se rompen con frecuencia al llegar el invierno. Algunos sospechan que la calidad de la cuchilla se ha deteriorado, pero Mingbai Mechanical Tool Technology Co., Ltd. afirma que el problema no reside en la cuchilla, sino en la temperatura. Las bajas temperaturas invernales alteran el comportamiento mecánico de los materiales, y comprender este principio es fundamental para una prevención eficaz. 1. La esencia física de la fractura a baja temperatura La mayoría de los materiales para hojas mecánicas (acero de alta velocidad, acero aleado para herramientas) presentan fragilidad a bajas temperaturas. Cuando la temperatura ambiente desciende por debajo de la temperatura de transición dúctil-frágil del material (normalmente entre -10 °C y 10 °C), su resistencia al impacto disminuye drásticamente. En verano (por encima de 25 °C), la hoja puede absorber la energía del impacto mediante deformación plástica; en invierno (cerca de 0 °C), esta misma energía no se puede disipar, lo que provoca la formación de grietas y su rápida propagación en el filo; esta es la causa directa de la fractura de la hoja.  2. Tres causas principales de fracturas en invierno  1. Aumento de la tensión interna debido a la contracción del material. La pala y el eje de la pala están hechos de diferentes materiales con diferentes coeficientes de dilatación térmica. En invierno, el orificio de la pala se contrae, lo que hace que el ajuste con el eje sea más apretado y aumenta la tensión de instalación. Cuando cuchillas circulares de corte de alta velocidad Al estar sometidos a fuerzas laterales durante su funcionamiento, la tensión existente, sumada a la tensión de corte, puede provocar fácilmente fracturas en puntos de concentración de tensión, como chaveteros o agujeros de aligeramiento. 2. Mayor viscosidad del lubricante, lo que conlleva mayores cargas de impacto. A bajas temperaturas, el aceite lubricante se vuelve más espeso, reduciendo la lubricación entre la cuchilla y el material, y aumentando la resistencia al corte. Las cargas de impacto causadas por los cambios repentinos de resistencia son soportadas por el filo cada vez más frágil, lo que provoca cuchillas mecánicas para cortar placas gruesas quebrarse en el momento del compromiso. 3. Estrés térmico causado por diferencias de temperatura en el taller. En invierno, la temperatura del taller por la mañana puede ser de solo 5 °C, mientras que después de un funcionamiento a alta velocidad, la temperatura de la pala puede alcanzar los 40-50 °C. Este rápido calentamiento debido a una gran diferencia de temperatura crea estrés térmico, lo que supone una prueba severa para la microestructura de cuchillas personalizadas de precisión. 3. ¿Qué cuchillas son las más vulnerables en invierno? · Hoja de aleación de alta durezas: Cuanto mayor sea la dureza, mayor será la temperatura de transición dúctil-frágil y mayor la sensibilidad a las bajas temperaturas.· Cuchillas de corte de gran tamañoUn mayor volumen implica más defectos internos y puntos de concentración de tensiones.· Cuchillas circulares de filo finoLa pequeña sección transversal del borde reduce su resistencia al impacto.· Cuchillas antiguas con larga vida útilYa presentan microfisuras por fatiga, que se propagan con mayor facilidad a bajas temperaturas. 4. Seis medidas para prevenir fracturas en invierno 1. Precalentar la cuchillaColoque la cuchilla en un ambiente a más de 20 °C durante al menos 2 horas antes de la instalación, o utilice un calentador de inducción para precalentar la cuchilla a 30-40 °C.  2. Reducir la velocidad de corte: Reducir la velocidad entre un 10% y un 15% en invierno para disminuir la energía del impacto.3. Cambiar a lubricante de baja temperatura.t: Utilice aceites lubricantes sintéticos con un alto índice de viscosidad para garantizar una buena fluidez a bajas temperaturas.  4. Disminuir la separación de las aspasLos materiales se endurecen en invierno, por lo que reducir adecuadamente la separación puede disminuir el impacto.5. Aumentar el calentamiento sin carga: Haga funcionar la máquina sin carga durante 5-10 minutos antes de comenzar a calentar gradualmente la cuchilla.6. Inspeccione al recibirlo.: Para las cuchillas de corte personalizadas recibidas en invierno, no las instale inmediatamente; déjelas reposar durante 24 horas para que se aclimaten a la temperatura ambiente. 5. Después de que ocurre la fractura Si la superficie de fractura tiene un aspecto fino similar al de la porcelana, indica una fractura frágil a baja temperatura. Basta con ajustar el entorno.Si la superficie de fractura muestra marcas de grietas antiguas, la hoja ya presentaba daños por fatiga. Se requiere una inspección no destructiva más exhaustiva.· Para fracturas por lotes, compruebe la tenacidad al impacto a baja temperatura del material. Mingbai Technology puede proporcionar servicios de pruebas de impacto a baja temperatura para cuchillas circulares para cortar tiras de acero inoxidable.  6. Soluciones de protección invernal de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. ha introducido cuchillas de aleación resistente a bajas temperaturas Diseñado específicamente para uso invernal. Al ajustar la temperatura de revenido durante el tratamiento térmico, mejoramos la resistencia a bajas temperaturas sin comprometer la dureza. También ofrecemos dispositivos de precalentamiento de cuchillas y lubricantes para bajas temperaturas que facilitan a nuestros clientes un invierno sin contratiempos.  Conclusión Las fracturas en las palas durante el invierno no se deben a problemas de calidad, sino a la temperatura. Comprender la fragilidad a bajas temperaturas, precalentar adecuadamente, ajustar los parámetros y seleccionar materiales apropiados para las palas pueden prevenir las fracturas. Mingbai Technology ofrece asesoramiento especializado para el uso de palas en invierno.Sitio web: www.mingbaiblade.com
  • Desgaste en el chavetero del orificio de la hoja circular: ¿Reparar o desechar la hoja completa?
    Jun 15, 2026
    En equipos de corte longitudinal, cuchillas circulares El par de torsión se transmite a través del chavetero al eje de la hoja. Tras un uso prolongado, las paredes laterales del chavetero sufren desgaste, deformación plástica e incluso grietas debido a los impactos repetidos. Ante esta situación, muchos usuarios desechan la hoja directamente, generando desperdicio; otros la siguen utilizando a regañadientes, lo que provoca daños en el equipo. Mingbai Mechanical Tool Technology Co., Ltd. le ofrece criterios de diagnóstico y soluciones de reparación. 1. Tres formas típicas de desgaste de la chaveta · Desgaste ligero: Aumento del ancho de la pared lateral de la chaveta < 0,1 mm, sin deformaciones ni grietas. La cuchilla aún presenta una ligera holgura tras la instalación.· Desgaste moderadoAumento del ancho de 0,1 a 0,3 mm, hendidura o ligera curvatura en los bordes de la chaveta. La hoja oscila periódicamente durante el funcionamiento.· Desgaste severoAumento del ancho > 0,3 mm, agrietamiento o astillamiento en los bordes de la chaveta. La hoja está claramente descentrada después de la instalación y no puede cortar correctamente.  2. ¿Reparar o desechar? Criterios de evaluación Cuchillas circulares de alta resistencia para corte a baja velocidad: Si el desgaste de la chaveta es leve (aumento de ancho) < Si la hoja tiene un grosor de 0,1 mm y aún le quedan varios afilados, se recomienda repararla. El costo de la reparación es aproximadamente entre el 15 % y el 25 % del precio de una hoja nueva. Cuchillas de aleación de precisión para corte a alta velocidadDebido al alto requisito de equilibrio dinámico para el funcionamiento a alta velocidad, se recomienda desechar directamente las piezas con desgaste moderado (>0,2 mm) para evitar inestabilidades posteriores a la reparación que puedan provocar accidentes en el equipo. Tira de acero inoxidable cuchillas circulares resistentes al desgaste para corteSi el desgaste de la chaveta se produce en un solo lado, es posible repararla mediante soldadura por superposición y fresado; si ambos lados están desgastados o aparecen grietas, deseche la hoja. 3. Métodos de reparación detallados 1. Soldadura por recubrimiento + fresado posterior (apropiado para cuchillas de acero de alta velocidad) • Utilice varillas de soldadura a base de níquel o cobalto para reconstruir la pared lateral desgastada del chavetero.• Realizar un recocido de alivio de tensiones después de la soldadura.· Volver a mecanizar el chavetero en una fresadora según las dimensiones originales, con una tolerancia de ancho de +0,02/+0,05 mm.· Adecuado para Cuchillas personalizadas para el corte de paneles de automóviles.  2. Método del casquillo (adecuado para cuchillas con orificios de mayor diámetro) • Agrande el orificio original entre 1 y 2 mm e inserte a presión un manguito interior tratado térmicamente.• Mecanizar una nueva ranura para chaveta en el manguito interior, desplazada en un cierto ángulo con respecto a la posición original de la ranura.· Adecuado para cuchillas mecánicas para cortar placas gruesas. 3. Llave personalizada no estándar (tratamiento de emergencia) • Mida el ancho real de la ranura de la llave después del desgaste y personalice una llave de tamaño extragrande (tamaño no estándar).· Solo para uso temporal, se recomienda no exceder las 200 horas.• Apto para uso de emergencia con batería Corte de electrodos con cuchillas circulares ultrafinas. 4. Situaciones en las que no se recomienda la reparación · El borde de la chaveta ya tiene grietas (aunque sean muy cortas).• La hoja se ha afilado más de 5 veces y el grosor restante es insuficiente.· El orificio se ha deformado y la concentricidad supera los 0,03 mm.· Para cuchillas circulares de tamaño pequeño con un bajo costo de compra unitario, el reemplazo directo es más económico. 5. Verificación después de la reparación Una cuchilla mecánica de precisión reparada debe pasar las siguientes inspecciones antes de su instalación: 1. El ancho, la profundidad y la posición del chavetero cumplen con los requisitos del plano.2. Redondez del orificio ≤ 0,005 mm.3. Planitud de la cara del extremo de la hoja ≤ 0,003 mm.4. Excentricidad radial después del montaje del eje ≤ 0,01 mm.  6. Servicios de reparación de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. ofrece servicios de reparación de desgaste de chaveteros en orificios de cuchillas circulares, incluyendo soldadura por recubrimiento, recocido, fresado de precisión e inspección. Ofrecemos soluciones de reparación de chaveteros para cuchillas de carburo de corte de electrodos de baterías de litio. También aceptamos evaluaciones de reciclaje de cuchillas usadas y brindamos recomendaciones gratuitas sobre reparación o desguace.  Conclusión El desgaste en el chavetero de las cuchillas circulares no significa que la cuchilla sea inservible. El desgaste leve se puede reparar mediante soldadura por recubrimiento; el desgaste moderado requiere una evaluación minuciosa; el desgaste severo o las cuchillas con grietas deben desecharse definitivamente. Mingbai Technology está dispuesta a utilizar sus técnicas de reparación profesionales para ayudarle a prolongar la vida útil de las cuchillas y reducir los costos de herramientas.Sitio web: www.mingbaiblade.com
  • Después de que las cuchillas mecánicas se ablandan debido al recocido, ¿existe alguna manera de volver a endurecerlas?
    Jun 10, 2026
    En la producción de corte, cuchillas de corte o cuchillas circulares A menudo, las cuchillas sufren un proceso de "recocido" debido al calor excesivo por fricción, el corte en seco o el sobrecalentamiento durante el reafilado; el filo se ablanda localmente y su dureza disminuye. Muchos usuarios creen que la cuchilla es inservible y que solo puede desecharse. Mingbai Mechanical Tool Technology Co., Ltd. le informa: En algunos casos, es posible el reendurecimiento.pero deben cumplirse ciertas condiciones. 1. ¿Cómo se produce el recocido? El recocido se produce cuando la temperatura del filo de la cuchilla supera la temperatura de revenido del material (aproximadamente 550-600 °C para acero de alta velocidad, superior a 800 °C para carburo), lo que provoca la descomposición de la estructura martensítica, la precipitación de carburos y una fuerte caída de la dureza. Las causas comunes incluyen: • Corte en seco a alta velocidad de acero inoxidable o acero de alta resistencia, con acumulación de calor por fricción.· Muela abrasiva desafilada o velocidad de avance excesiva durante el reafilado, lo que resulta en cuchillas mecánicas recocidas, rectificadas y quemadas• Interrupción de la lubricación y la refrigeración, lo que provoca fricción seca entre la cuchilla y el material.  2. ¿Se pueden volver a endurecer las cuchillas recocidas? La respuesta es: depende. · Cuchillas de acero de alta velocidadSe pueden volver a templar y revenerar para restaurar su dureza original. Sin embargo, la hoja puede deformarse y es necesario eliminar la capa superficial descarburizada.· Cuchillas de carburoNo se puede restaurar su dureza mediante un tratamiento térmico convencional. El sustrato ha sufrido una transformación de fase irreversible.· Cuchillas de acero inoxidableAlgunos aceros inoxidables endurecibles por precipitación pueden someterse a un tratamiento de disolución y envejecimiento, pero los aceros inoxidables martensíticos requieren un nuevo temple después del recocido.  3. Métodos y limitaciones del re-endurecimiento 1. Proceso de recalentamiento adecuado para cuchillas de acero de alta velocidad. Recocido cuchillas de corte de acero de alta velocidad puede someterse a: · Ablandamiento por recocido (para eliminar la estructura original)· Re-enfriamiento (enfriamiento en aceite o gas a 1180-1240 °C)· 3-4 ciclos de templado (550-560 °C)Esto puede restaurar la dureza original de HRC63-65. Sin embargo, la hoja puede deformarse entre 0,05 y 0,1 mm, lo que requiere un rectificado de precisión posterior.  2. Método de enfriamiento local Para Recocido local de los bordes de las cuchillas circularesEl enfriamiento por calentamiento local mediante llama o inducción de alta frecuencia se puede utilizar para endurecer solo el área del borde, evitando la deformación general. Este método es adecuado para cuchillas circulares de precisión para el corte de láminas delgadas.  3. Recubrimiento como alternativa Si la profundidad de recocido es muy superficial (HRC80) y puede disimular temporalmente la blandura, pero el sustrato es blando y su resistencia al impacto es baja. Cuchillas de aleación ultrafinas para el corte de electrodos de baterías. pueden considerar esta opción. 4. Precauciones después del reendurecimiento · El borde debe ser rectificado con precisión para eliminar la capa de oxidación y descarburación.• Se debe volver a inspeccionar la planitud y la concentricidad; si es necesario, se debe enderezar.· La vida útil de una hoja retemplada suele ser menor que la de una hoja nueva original (entre un 70 % y un 85 %).  5. ¿Cuándo no merece la pena volver a endurecer la madera? · El grosor de la hoja se ha reducido debido a múltiples afilados, quedando un grosor efectivo. < 60% del original.• La hoja presenta grietas o deformaciones graves.· Profundidad de recocido > 0,5 mm, lo que requiere un gran número de rectificados.· Para cuchillas de tamaño pequeño y bajo coste de adquisición, la sustitución directa resulta más económica. 6. Recomendaciones de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. recomienda a sus clientes lo siguiente: · Evite el recocidoUtilice suficiente lubricación y refrigeración, y controle los parámetros de reafilado.· Inspeccionar después del recocidoUtilice un durómetro portátil para confirmar la zona y la profundidad del recocido.· Tratamiento profesional de fábrica: Si se necesita un nuevo endurecimiento, envíelo de vuelta a Mingbai para un tratamiento térmico al vacío. Nosotros proporcionamos Servicio de reparación por recocido de cuchillas circulares de acero de alta velocidad para el corte de tiras de acero inoxidable..· Evaluar la economíaLe ayudaremos a calcular gratuitamente el coste de la reparación frente al coste de la sustitución.  Conclusión Las cuchillas mecánicas recocidas no necesariamente son chatarra. Las cuchillas de acero de alta velocidad pueden someterse a un tratamiento térmico para recuperar su dureza, pero es necesario sopesar los riesgos de deformación y los costos. Las cuchillas de carburo y acero inoxidable requieren un análisis individualizado. Mingbai Technology ofrece recomendaciones de inspección y reparación para cuchillas recocidas, ayudando a que cada cuchilla alcance su máximo potencial.Sitio web: www.mingbaiblade.com
  • ¿Cómo utilizar métodos sencillos para determinar si las cuchillas circulares recién compradas han sido rectificadas con precisión?
    Jun 09, 2026
    Al comprar nuevos cuchillas circularesEl mayor temor es encontrar productos de baja calidad que, aunque relucientes en la superficie, generan rebabas constantes y reducen a la mitad la vida útil de la hoja una vez instalada. Las hojas que han sido sometidas a un rectificado de precisión presentan características microscópicas identificables en sus bordes y superficies. Mingbai Mechanical Tool Technology Co., Ltd. le enseña varios métodos rápidos para evaluar la calidad sin necesidad de instrumentos profesionales. 1. Observa: Observa el borde a simple vista o con una lupa. Cuchillas circulares de alta precisión para cortes de precisión. Tras un afilado de precisión, el filo presentará una línea oscura uniforme y no reflectante (en realidad, una zona de contacto muy pequeña) de aproximadamente 0,05-0,1 mm de ancho. En cambio, las hojas afiladas de forma convencional suelen presentar rebabas visibles, astillamientos o puntos reflectantes localizados en el filo.  2. Tacto: Raspe ligeramente los lados del borde con una uña o con el dorso de un dedo. Cuchillas circulares pulidas para un acabado superficial de calidad espejo. Tras un afilado de precisión, ambos lados del filo quedan tan lisos como un espejo, y la uña se desliza sin aspereza. Las hojas con un afilado tosco presentan surcos microscópicos, y la uña ofrece resistencia. Utilice el dorso del dedo para evitar cortes.  3. Brillo: Ilumina lateralmente el reflejo de la superficie con una luz intensa. Cuchillas circulares resistentes al desgaste para el corte de tiras de acero inoxidable. Tras un rectificado de precisión, la imagen reflejada en la superficie es nítida y sin distorsiones; en superficies rectificadas convencionales, la imagen reflejada en el tubo de la lámpara se distorsiona y se vuelve borrosa. Las cuchillas de calidad presentan una luz reflejada uniforme y un borde definido del tubo de la lámpara.  4. Medición: Verifique rápidamente con un calibrador de espesores o un comparador de cuadrante. Cuchillas de aleación para materiales de aleación de alta dureza. Coloque la hoja plana sobre una placa de granito o vidrio limpia e intente insertar una galga de espesores de 0,02 mm entre la hoja y la placa. Si la galga se inserta más de 5 mm, la planitud es deficiente. A continuación, use un micrómetro para medir el espesor en diferentes puntos del filo de la hoja; la diferencia debe ser ≤0,005 mm.  5. Prueba: Escuche la rotación sin carga después de la instalación. Cuchillas de corte para corte a alta velocidad – Instale la cuchilla en el equipo, gírela manualmente o a baja velocidad y escuche con el mango de un destornillador presionado contra su oído. Una cuchilla rectificada con precisión emite un sonido constante y continuo; una cuchilla con defectos de rectificado o descentramiento producirá un sonido periódico de "silbido".  6. Comparar: Utilice una cuchilla de calidad reconocida como referencia. Cuchillas circulares ultrafinas para el corte de film de envasado de alimentos. Si tienes una cuchilla que ha funcionado bien, colócala junto a la nueva bajo una luz intensa y compara el reflejo del borde. El ancho de la línea oscura en una cuchilla nueva y en buen estado debe ser similar al de la cuchilla de referencia.  Compromiso de calidad de Mingbai Technology Cada cuchilla personalizada y hoja de acero inoxidable Los productos fabricados por Mingbai Mechanical Tool Technology Co., Ltd. se someten a un rectificado de precisión en rectificadoras CNC de cinco ejes y a una inspección del borde al 100 % antes del envío. Garantizamos una rugosidad del borde Ra ≤ 0,2 μm, una planitud ≤ 0,002 mm (dentro de un diámetro de 200 mm) y un ancho de la superficie del borde controlado entre 0,03 y 0,08 mm (ajustable según el material). Conclusión Para determinar si las cuchillas circulares han sido rectificadas con precisión, no se necesitan instrumentos complejos. Observe la línea oscura del borde, compruebe la suavidad de la superficie, observe el brillo para verificar la claridad del reflejo, mida la planitud y el paralelismo, escuche el sonido en vacío y compárelo con una muestra de referencia. Domine estas seis técnicas y podrá identificar fácilmente cuchillas de alta calidad. Mingbai Technology se compromete a ser su proveedor de cuchillas de confianza.Sitio web: www.mingbaiblade.com
  • Cuando las cuchillas de la cortadora producen bordes ondulados, ¿el problema reside en la cuchilla o en el equipo?
    Jun 08, 2026
    En las operaciones de corte de metal, los bordes ondulados (también conocidos como "bordes festoneados" o "curvas de serpiente") en el material cortado por cuchillas de corte Se encuentran entre los defectos más difíciles de diagnosticar. Muchos usuarios sospechan inicialmente de la calidad de la hoja, pero Mingbai Mechanical Tool Technology Co., Ltd., basándose en cientos de diagnósticos in situ, ha descubierto que aproximadamente el 60 % de los problemas de bordes ondulados se originan en el equipo, y solo el 40 % están directamente relacionados con la hoja. Este artículo le ayudará a identificar rápidamente la causa raíz y le proporcionará recomendaciones para la selección de hojas en diferentes condiciones de trabajo. 1. Dos tipos típicos de bordes ondulados · Bordes ondulados finos de alta frecuenciaLa distancia entre picos y valles es pequeña (5-20 mm), generalmente relacionada con la frecuencia de rotación de la pala o del eje de la pala.· Bordes ondulados grandes de baja frecuenciaLa distancia entre picos y valles es grande (50-200 mm), generalmente relacionada con la vibración del equipo, las fluctuaciones de tensión o el propio material.  2. Primero, inspeccione el equipo: las tres áreas más problemáticas. 1. Holgura excesiva en los cojinetes del eje de la pala. Cuando los cojinetes están desgastados, la cuchilla experimenta un movimiento radial bajo fuerzas de corte, lo que provoca que la trayectoria del filo se vuelva elíptica u oscilante, produciendo bordes ondulados. Método de inspección: detenga la máquina, utilice un comparador de cuadrante contra el diámetro exterior del eje de la cuchilla y haga palanca hacia arriba y hacia abajo. Si la holgura es superior a 0,02 mm, es necesario reemplazar los cojinetes.  2. Escaso paralelismo entre los ejes de las palas superior e inferior. Los ejes no paralelos provocan que la separación entre las palas varíe a lo largo del eje, lo que genera tensiones locales desiguales en el material y produce bordes ondulados. Método de inspección: mida la separación entre las palas superior e inferior en ambos extremos del eje con un calibrador de espesores. Si la diferencia es superior a 0,02 mm por metro, es necesario realizar un ajuste.  3. Rigidez insuficiente de la base del equipo o del soporte de la cuchilla. Durante el corte a alta velocidad, la resonancia entre la frecuencia de vibración del porta-cuchillas y la frecuencia de rotación del eje de la cuchilla también puede producir bordes ondulados. Intente modificar la velocidad de corte entre un 10 % y un 15 %. Si los bordes ondulados desaparecen o cambian de posición, el problema se debe a la resonancia del equipo. 3. Problemas relacionados con las palas: Prioridades de inspección para diferentes escenarios Si la inspección del equipo no revela problemas, los bordes ondulados pueden deberse a la precisión de la cuchilla o a una selección incorrecta. A continuación se describen problemas comunes de las cuchillas en diferentes escenarios de corte: Cuchillas circulares de alta dureza para el corte de tiras de acero inoxidable.Si la redondez es superior a 0,005 mm, se produce una desviación radial con cada revolución, generando bordes ondulados uniformemente espaciados. Utilice un medidor de redondez; si está fuera de tolerancia, devuélvalo para su afilado o reemplazo. Mingbai Technology ofrece cuchillas con una redondez controlada dentro de 0,003 mm.  Cuchillas de aleación resistentes al desgaste para el corte de acero al silicio.La planitud de la cara final debe ser ≤ 0,003 mm. Una planitud excesiva provoca desviación axial, lo que produce bordes ondulados finos. Coloque la cuchilla sobre una placa de granito y verifique con un calibrador de espesores. Para el corte de acero al silicio en motores de vehículos de nueva energía, elija cuchillas de precisión con mayor planitud.  Cuchillas de acero inoxidable para cortar tiras de aluminio.La holgura entre el orificio de la cuchilla y el eje de la cuchilla debe ser ≤ 0,02 mm. Una holgura excesiva provoca una instalación excéntrica, generando un impacto radial periódico durante la rotación y formando bordes ondulados. Cuchillas circulares antiadherentes Diseñada para el corte de tiras de aluminio, utiliza un pulido espejo para reducir los bordes ondulados. Cuchillas mecánicas ultrafinas para el corte de películas compuestas.La uniformidad de la dureza es fundamental. Si la desviación de la dureza del tratamiento térmico supera ±2 HRC, las tasas de desgaste local de los bordes difieren, produciendo bordes ondulados irregulares. Utilice un durómetro para la inspección multipunto. Mingbai Cuchillas circulares de alta precisión para el corte de películas. Se somete al 100% de la inspección de dureza por lote. Cuchillas de carburo para el corte de electrodos de baterías: Las muescas microscópicas en los bordes también pueden inducir bordes ondulados. Se recomienda utilizar Cuchillas circulares dedicadas al electrodo de litio, que se inspeccionan con un aumento de 200x para comprobar la integridad de los bordes antes del envío. Cuchillas de corte personalizadas para el corte de paneles de automóviles.: El espesor desigual del recubrimiento puede causar variaciones locales en el coeficiente de fricción, lo que da lugar a bordes ondulados. Mingbai Technology proporciona Cuchillas de corte de acero para automoción con una uniformidad del recubrimiento PVD controlada dentro de ±0,5 μm. 4. Diagrama de flujo para la toma de decisiones rápidas 1. Primero inspeccione el equipo.: holgura del cojinete, paralelismo del eje de la cuchilla, rigidez del soporte de la cuchilla.2. Luego inspeccione la cuchilla.: redondez, planitud, ajuste del orificio, uniformidad de la dureza, calidad del recubrimiento.3. Prueba de intercambio: traslade la cuchilla sospechosa a otra máquina normal y hágalo funcionar.· Si los bordes ondulados desaparecen → problema con el equipo original.· Si los bordes ondulados persisten → problema con la cuchilla. 5. Soluciones de Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. ofrece servicios integrales para el diagnóstico de bordes ondulados en cuchillas de corte: • Inspección gratuita in situ de la redondez, planitud y dureza de la hoja.• Asistencia en la resolución de problemas de holgura y paralelismo de los cojinetes del equipo.• Suministro de cuchillas de corte personalizadas de alta precisión con una redondez ≤ 0,003 mm y una planitud ≤ 0,002 mm.• Recomendaciones específicas para la selección de cuchillas según los diferentes materiales (acero inoxidable, acero al silicio, tira de aluminio, película compuesta, electrodos de baterías, paneles de automoción).  6. Estudio de caso Una planta de corte de flejes de acero inoxidable utilizaba cuchillas circulares de alta dureza, pero aun así presentaba bordes ondulados. Los ingenieros de Mingbai inspeccionaron la planta y descubrieron que la holgura radial del cojinete del eje de la cuchilla inferior era de 0,08 mm (el estándar es ≤ 0,02 mm). Tras la sustitución del cojinete, los bordes ondulados desaparecieron por completo. Conclusión Cuando las cuchillas de corte producen bordes ondulados, no se centre únicamente en la cuchilla. Primero, compruebe los rodamientos, el paralelismo y la rigidez del equipo, y luego confirme si la cuchilla es adecuada para su material específico. Mingbai Technology ofrece cuchillas específicas para diferentes escenarios de corte, lo que garantiza una selección más precisa y un corte más suave.https://www.mingbaiblade.com/
  • ¿Solo puedo proporcionar una muestra de una cuchilla vieja para cuchillas personalizadas? ¿En qué debo fijarme?
    Jun 03, 2026
    Muchos clientes, cuando necesitan volver a hacer un pedido cuchillas personalizadasSolo disponemos de una hoja vieja y desgastada, sin el plano original. A menudo nos preguntan: ¿puedo proporcionar solo una muestra de la hoja vieja para una réplica exacta? La respuesta es sí, pero hay varios detalles clave a tener en cuenta. Mingbai Mechanical Tool Technology Co., Ltd., basándose en numerosos casos de personalización a partir de muestras, describe los puntos operativos y las precauciones a seguir. 1. Proporcionar únicamente una muestra de una hoja vieja es factible. Siempre que la hoja antigua no esté gravemente deformada, astillada o corroída, Mingbai Technology puede utilizar tecnología de medición de ingeniería inversa para restaurar con precisión sus dimensiones geométricas y parámetros de filo. Utilizamos máquinas de medición por coordenadas y perfilómetros para capturar los puntos característicos clave de la hoja y generar planos de fabricación. Este método es especialmente adecuado para la reproducción de hojas antiguas sin planos, lo que evita a los clientes la molestia de volver a medirlas.  2. Seis detalles a tener en cuenta al proporcionar una muestra de una cuchilla vieja. 1. Confirmar si la muestra es representativa. Si dispone de varias cuchillas antiguas con las mismas especificaciones, se recomienda elegir como muestra la que presente menor desgaste y sin deformaciones evidentes. Seleccionar la muestra con menor desgaste mejora la precisión del análisis inverso. Si todas las cuchillas están muy desgastadas o astilladas, es preferible proporcionar una muestra nueva o contactar con el fabricante original para obtener los planos. 2. Limpie la superficie de la muestra.  Antes de enviarla, asegúrese de limpiar a fondo la superficie de la cuchilla vieja con alcohol o un limpiador para eliminar el aceite, el óxido y los residuos adheridos. La suciedad residual afectará la precisión de la medición, especialmente en detalles pequeños del borde.  3. Marque la dirección del borde y la superficie de montaje. Utilice un rotulador o una etiqueta para marcar la dirección del borde y la superficie de montaje en la hoja vieja para evitar confundir el anverso y el reverso durante la ingeniería inversa. Para cuchillas circulares o cuchillas de corte En el caso de bordes asimétricos, esto es especialmente importante.  4. Proporcionar información complementaria sobre las condiciones de funcionamiento. Si el fabricante solo dispone de la muestra de la cuchilla antigua, no podrá conocer el material, el grosor, el tipo de equipo, etc. Se recomienda proporcionar el grado y el grosor del material que se va a cortar, así como la velocidad y el rango de tensión del equipo. Esta información ayuda a los ingenieros de Mingbai a determinar si el diseño original de la cuchilla era adecuado y a optimizar los parámetros si fuera necesario. 5. Indique si acepta las sugerencias de optimización. El diseño de una cuchilla antigua puede no ser óptimo. Mingbai Technology puede proponer soluciones para optimizar el ángulo del filo o el recubrimiento según sus condiciones de funcionamiento. Si desea una réplica exacta 1:1, debe indicarlo claramente; si acepta la optimización, por favor, indíquelo también. 6. Embalaje con protección contra golpes y daños. La hoja vieja en sí puede tener áreas frágiles y astilladas. Al enviarla, debe ser Envueltos individualmente con bolsas de espuma o de aire para evitar daños secundarios por colisiones durante el transporte. 3. Proceso estándar para la personalización mediante ingeniería inversa Paso 1El cliente envía una muestra de la cuchilla vieja, junto con descripciones de las condiciones de funcionamiento y los requisitos de replicación.Paso 2El laboratorio Mingbai realiza escaneos 3D o mediciones de coordenadas para generar dibujos CAD.  Paso 3Confirme con el cliente los parámetros del dibujo (diámetro exterior, diámetro interior, espesor, ángulo del borde, etc.).Paso 4: Fabricar según los planos, realizar la inspección del primer artículo y luego entregar en lotes.Paso 5: Devuelva la muestra de la cuchilla vieja junto con el envío. 4. Situaciones en las que proporcionar únicamente una muestra no es adecuado. • La hoja está gravemente deformada (aplanamiento > 0,1 mm).· El borde presenta astillamientos de gran área (> 1 mm).· La superficie de la hoja está severamente corroída y ha perdido características.· El diseño original de la hoja es inadecuado (por ejemplo, material incorrecto, ángulo demasiado pequeño). En los casos mencionados, se recomienda que los ingenieros de Mingbai rediseñen en lugar de copiar sin más. 5. Ventajas de Mingbai Technology en la personalización mediante ingeniería inversa Mingbai Mechanical Tool Technology Co., Ltd. dispone de máquinas de medición por coordenadas y perfilómetros de alta precisión capaces de realizar ingeniería inversa de diseños complejos. cuchillas de forma especial con una precisión de hasta ±0,002 mm. Le prometemos: • Réplica 1:1, dimensiones perfectamente coincidentes.Se proporciona confirmación del sorteo gratuita.· Muestras de cuchillas viejas conservadas y devueltas adecuadamente• Soporte para mejoras de materiales (por ejemplo, mejora de cuchillas de acero común a cuchillas de aleación o de acero inoxidable).  6. Caso del cliente Una fábrica de maquinaria de embalaje se quedó sin cuchillas circulares para cortar películas Debido a que el fabricante original había interrumpido la producción, el cliente envió una cuchilla vieja y desgastada. Mingbai Technology realizó ingeniería inversa y fabricó 50 cuchillas. Tras su instalación, el rendimiento de corte fue idéntico al de la original, solucionando así el problema urgente del cliente. Conclusión Proporcionar únicamente una muestra de una cuchilla usada para fabricar cuchillas personalizadas es totalmente factible, pero es necesario prestar atención a seis detalles: selección de la muestra, limpieza, marcado y complemento de la información. Mingbai Mechanical Tool Technology Co., Ltd. está dispuesta a utilizar su tecnología profesional de ingeniería inversa para ayudarle a resolver el problema de "tener una muestra pero no un plano".Sitio web: www.mingbaiblade.com
1 2 3 4 5 6 7 8
dejar un mensaje
Si está interesado en nuestros productos y desea obtener más información, deje un mensaje aquí y le responderemos lo antes posible.
entregar

dejar un mensaje

dejar un mensaje
Si está interesado en nuestros productos y desea obtener más información, deje un mensaje aquí y le responderemos lo antes posible.
entregar

Hogar

Productos

WhatsApp

Contáctanos